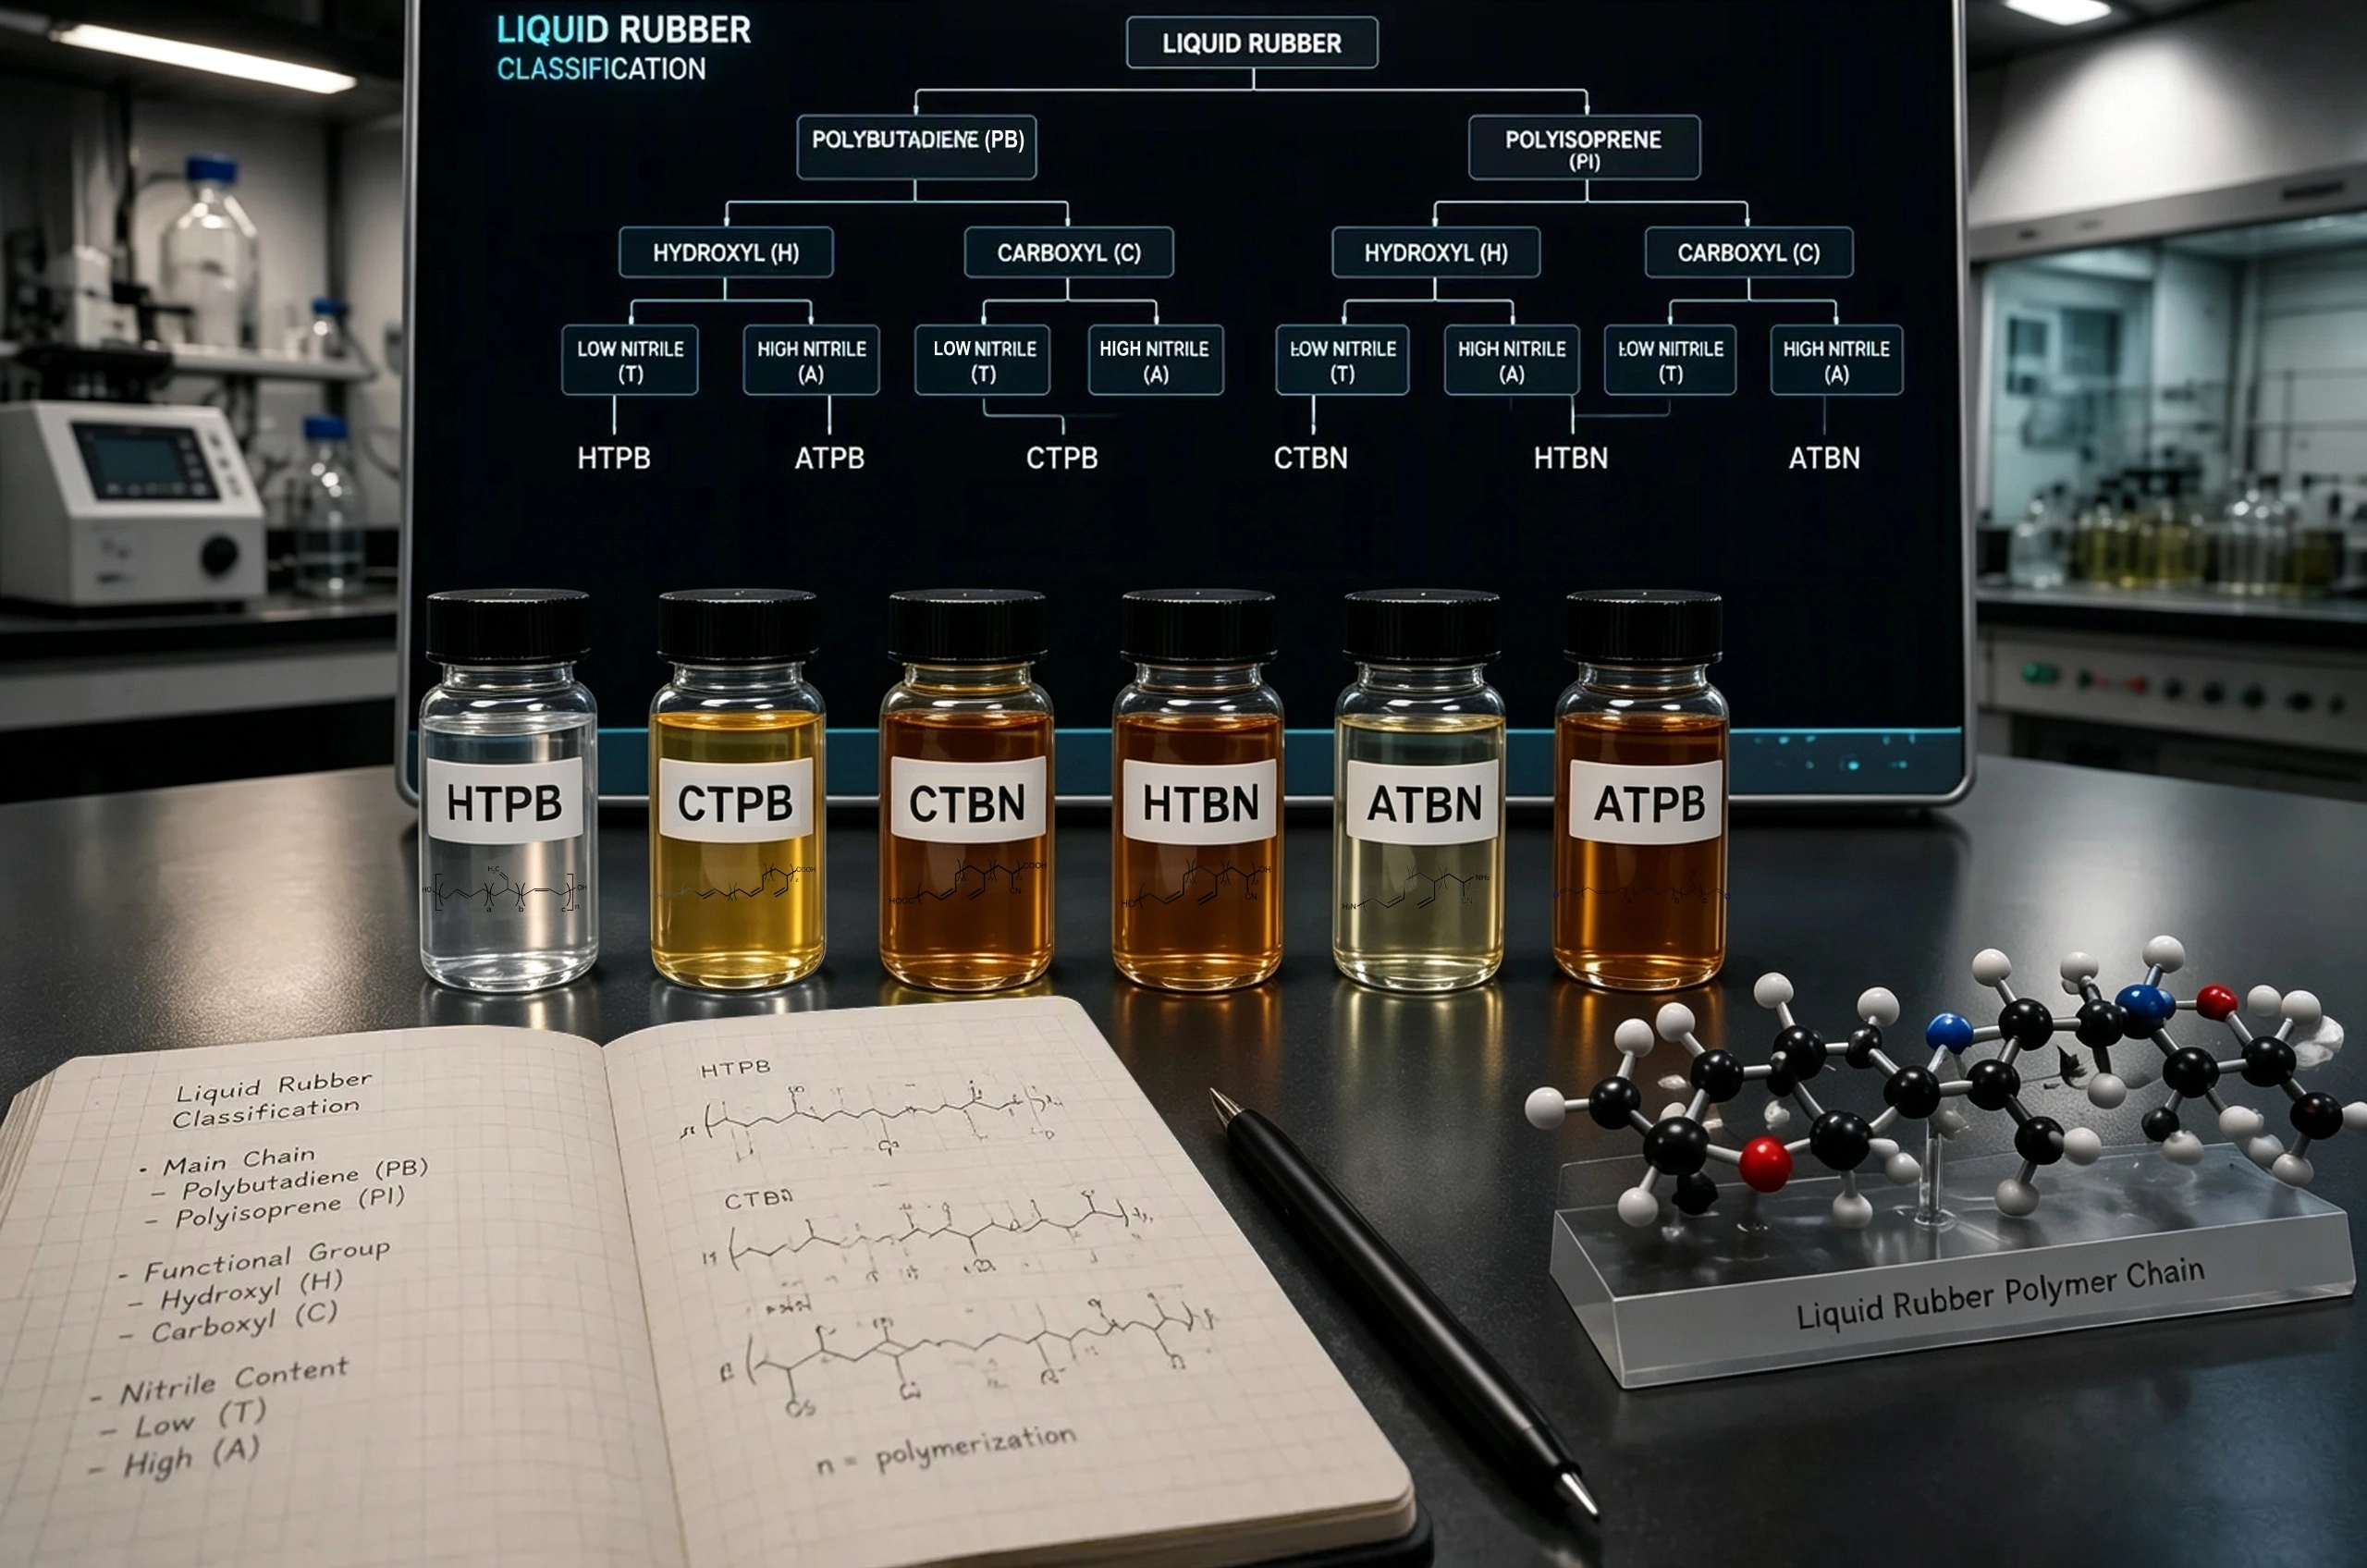
Shanghai Further New Material Technology Co., Ltd. liefert ein komplettes Portfolio an reaktiven Flüssigkautschuken, darunter HTPB, CTBN, CTPB, ATBN, HTBN, ATPB und andere. Als Pionier für reaktiven Flüssigkautschuk in China konzentrieren wir uns auf hochwertige Olefinderivate mit einem umfassenden Produktportfolio und hervorragenden Forschungs- und Entwicklungskapazitäten. Es ist eine maßgeschneiderte Produktion möglich, um den spezifischen Anforderungen der Kunden gerecht zu werden.
Reaktive Flüssigkautschukesind niedrigviskose telechele Polymere mit funktionellen Endgruppen wie Hydroxyl, Carboxyl oder Amin. Diese Gruppen ermöglichen die Vernetzung in duroplastischen Systemen. Sie bieten einen doppelten Nutzen: Flüssigverarbeitbarkeit plus Elastomerleistung. Ich sehe, dass sie bei Epoxidharzen, Polyurethanen und Verbundwerkstoffen für Ringfestigkeit, Flexibilität und Haftungsverbesserung sorgen.
Die Chemie der terminalen funktionellen Gruppen bestimmt die Reaktivität und die Aushärtungswege. Die Zusammensetzung des Grundgerüsts bestimmt die Kompatibilität, Ölbeständigkeit und Tieftemperatureigenschaften. Diese Kautschuke lösen das Sprödigkeitsproblem bei Hochleistungs-Duroplasten ohne Einbußen bei der Verarbeitbarkeit. Der regulatorische Druck auf BPA-basierte Epoxidharze und Leichtbautrends steigern die Nachfrage nach HTPB-Systemen von Reactive Liquid Rubbers. Verständnis der Klassifizierung reaktiver Flüssigkautschuke und Auswahl von Härtungssystemenhilft Ingenieuren bei der richtigen Auswahl.
Chemische Grundlagen: Was diese Kautschuke auszeichnet
Funktionelle Endgruppen: Die reaktiven Griffe
Ich sehe die Endgruppen als die primären reaktiven Griffe. Hydroxyl-, Carboxyl- und Amingruppen bestimmen jeweils einen anderen Aushärtungsweg. Reaktive Flüssigkautschuke HTPBveranschaulichen dieses Prinzip. Ihre Hydroxyl-Endgruppen ermöglichen die Bildung von Polyurethan. Die Polymerisationsmethode beeinflusst die Struktur maßgeblich. Durch anionische Polymerisation entsteht ein hoher 1,2-Vinylgehalt. Durch freie radikalische Polymerisation entsteht ein niedriger 1,2-Vinylgehalt. Auch die OH-Funktionalität unterscheidet sich.
Strukturparameter | Anionische Polymerisation | Freie radikalische Polymerisation |
1,2-Vinyl-Anteil | Hoch (60–90 %) | Niedrig (15–20 %) |
OH-Funktionalität | f~2,0 (lineares Diol) | f>2 (verzweigt, durchschnittlich 2,4–2,6) |
Tg | Hoch | Niedrig |
Lineare Diole mit f~2,0 ermöglichen die Bildung von thermoplastischem Polyurethan. Verzweigte Strukturen mit f>2 führen zu duroplastischen Netzwerken. Dieser Unterschied beeinflusst direkt die endgültigen Aushärtungseigenschaften.
Rückgratarchitektur: Polybutadien vs. Nitril-modifiziert
Das Rückgrat bestimmt die Kompatibilität des Gummis mit verschiedenen Harzen. Polybutadien-Grundgerüste bieten eine hervorragende Flexibilität bei niedrigen Temperaturen. Sie bleiben unter -70 °C flexibel. Allerdings weisen sie eine schlechte Öl- und Lösungsmittelbeständigkeit auf. Nitrilmodifizierte Grundgerüste lösen dieses Problem. Der Acrylnitrilgehalt verleiht Ölbeständigkeit. Es verringert auch die Kälteflexibilität.
Sorten mit hohem Acrylnitrilgehalt weisen eine bessere Ölbeständigkeit auf, wohingegen ein niedriger Acrylnitrilgehalt eine bessere Flexibilität und Widerstandsfähigkeit bei niedrigen Temperaturen bietet.
Polymer-Rückgrat | Ölbeständigkeit | Flexibilität bei niedrigen Temperaturen |
Polybutadien (BR) | Schlechte Öl- und Lösungsmittelbeständigkeit | Exzellent; Bleibt bis unter -70°C flexibel, mit geringer Versteifung bis -55°C |
Butadien-Acrylnitril (NBR) | Vermittelt durch Acrylnitrilgehalt; höhere ACN = höhere Öl-/Kraftstoffbeständigkeit | Beeinträchtigt durch steigenden Acrylnitrilgehalt; Bereich von -55°C (niedriger ACN) bis -10°C (hoher ACN) |
Ich wähle das Rückgrat basierend auf den Umweltanforderungen der Anwendung aus.
Wie die Struktur die Leistung bestimmt
Die Kombination aus Endgruppe und Backbone ergibt das endgültige Leistungsprofil. Die verzweigte Struktur mit f>2 schränkt die Designflexibilität ein. Lineare difunktionelle Harze mit f~1,95 können thermoplastische Polyurethan-Elastomere herstellen. Die Hydroxylfunktionalität und die Mikrostruktur des Rückgrats bestimmen die Aushärtungseigenschaften. Ich sehe diese Struktur-Eigenschafts-Beziehung als den Kern der Materialauswahl. Das Verständnis dieser Grundlagen hilft mir bei der Auswahl des richtigen reaktiven Flüssigkautschuks HTPB für jede Anwendung.
Klassifizierung der reaktiven Flüssigkautschuke HTPB und ihrer Gegenstücke
Ich klassifiziere diese Kautschuke hauptsächlich nach ihren terminalen funktionellen Gruppen. Diese Klassifizierung bestimmt die Härtungschemie und den Anwendungsbereich. Drei Familien dominieren den Markt: hydroxylterminierte, carboxylterminierte und aminterminierte Typen. Jede Familie bietet unterschiedliche Vorteile für spezifische Harzsysteme und Leistungsanforderungen.
Hydroxylterminierte Typen: HTPB und HTBN
Hydroxylterminiertes Polybutadien (HTPB) ist der am häufigsten verwendete reaktive Flüssigkautschuk. Ich sehe es überall, vom Raketenantrieb bis hin zu Konsumgütern. Seine Hydroxyl-Endgruppen reagieren leicht mit Isocyanaten unter Bildung von Polyurethan-Netzwerken. Das Polybutadien-Rückgrat bietet außergewöhnliche Flexibilität bei niedrigen Temperaturen und hydrolytische Stabilität.
Eigentum | Wert |
Zahlenmittleres Molekulargewicht (Mn) | 1.000–5.000 g/mol |
Hydroxylzahl (OH#) | 0,4–0,9 meq/g (22–50 mg KOH/g) |
Viskosität bei 30°C | 5.000–15.000 mPa·s |
Glasübergangstemperatur (Tg) | −70 bis −85 °C |
Zugfestigkeit (ausgehärtetes PU) | 3,0–5,5 MPa |
Bruchdehnung (ausgehärtetes PU) | 450–700 % |
Optimales NCO/OH-Verhältnis | 0,95–1,05 |
Typischer Treibstoffbindemittelgehalt | 12–18 Gew.-% |
Diese Eigenschaften führen zu einem bemerkenswerten Anwendungsspektrum. Ich finde HTPB-basierte Polyurethane in Hartschaum-Isolierplatten, langlebigen Elastomerrädern für Achterbahnen und Rolltreppen, Aufhängungsbuchsen für Kraftfahrzeuge und elektrischen Vergussmassen. Das Material kommt auch in Hochleistungsklebstoffen, Oberflächenbeschichtungen, Dichtungsmitteln, synthetischen Fasern wie Spandex, Teppichunterlagen und Hartplastikteilen für elektronische Instrumente vor. Vor allem dient HTPB als Bindemittel für Feststoffraketentreibstoffe in Trägerraketen, typischerweise formuliert als HTPB/AP/Al im Verhältnis 12/68/20.
Hydroxylterminiertes Butadien-Acrylnitril (HTBN)Hat die gleiche reaktive Chemie, enthält jedoch Acrylnitril-Comonomer. Diese Modifikation verbessert die Ölbeständigkeit und erhöht die Polarität für eine bessere Kompatibilität mit Epoxid- und Vinylesterharzen. Ich wähle HTBN, wenn die Anwendung sowohl Polyurethan-Reaktivität als auch erhöhte Lösungsmittelbeständigkeit erfordert.
Carboxylterminierte Typen: CTPB und CTBN
Carboxylterminiertes Polybutadien (CTPB)und Carboxyl-terminiertes Butadien-Acrylnitril (CTBN) stellen die zweite große Familie dar. Diese Kautschuke tragen Carbonsäure-Endgruppen, die mit Epoxidharzen, Aminen und Metalloxiden reagieren. Ich halte sie für unverzichtbar für Epoxid-Härtungsanwendungen.
CTBN erzeugt eine gummiartige Phase innerhalb der Epoxidmatrix. Sie erhalten eine bessere Schlagfestigkeit und Flexibilität. Das Harz absorbiert Energie und verhindert die Ausbreitung von Rissen. CTBN reagiert mit Epoxid und bildet Blockcopolymere mit sowohl starren als auch flexiblen Segmenten. CTBN erzeugt eine dispergierte Gummiphase und verbessert so die mechanischen Eigenschaften. Das Aufhellen der Spannung ist auf die Streuung des sichtbaren Lichts an der streuenden Mittelschicht zurückzuführen. In diesem Fall handelt es sich um die Leere des Streuzentrums, die auf die Kavitation der CTBN-Partikel zurückzuführen ist. Es handelt sich um einen wichtigen Energiedissipationsmechanismus nach der Zugabe von CTBN zum Epoxidharz, der zum Zeitpunkt des Bruchs Energie verbrauchen kann, und Gummibrückenbildung und Schernachgiebigkeit sind ebenfalls sinnvolle Zähigkeitsmechanismen.
Die quantitativen Verbesserungen durch die CTBN-Zugabe sind erheblich. Ich sehe konsistente Verbesserungen bei mehreren mechanischen Eigenschaften.
Eigentum | Verbesserung |
Zugfestigkeit | Mit 5 phr CTBN um 26 % erhöht |
Bruchdehnung | Deutlich gestiegen |
Kerbschlagzähigkeit nach Izod | Deutlich gestiegen |
Zugmodul | Allmählich zurückgegangen |
Maximale Zähigkeit | Erreicht bei 15 phr CTBN |
Bruchzähigkeit (K IC) | Stabil für >10 phr CTBN |
Glasübergangstemperatur (Tg) | Erhöht um 11,3 °C mit 25 phr CTBN |
Für strukturelle Klebstoffanwendungen spezifiziere ich CTBN-Typen basierend auf Carboxylgehalt und Viskosität. Die Angaben des Herstellerszeigt einen klaren Zusammenhang zwischen diesen Parametern.
CTBN-Klasse | Carboxylwert (mmol/g) | Viskosität bei 27°C (Pa·S) |
CTBN-1 | 0,45 – 0,55 | ≤180 |
CTBN-2 | 0,55 – 0,65 | ≤150 |
CTBN-3 | 0,45 – 0,65 | ≤300 |
CTBN-4 | 0,65 – 0,75 | ≤200 |
CTBN-5 | 0,50 – 0,70 | ≤600 |
Ich wähle Typen mit niedrigerer Viskosität für einfaches Mischen und Typen mit höherem Carboxylgehalt für eine höhere Vernetzungsdichte. Der Kompromiss zwischen Verarbeitbarkeit und Endeigenschaften leitet meine Auswahl.
Aminterminierte Typen: ATPB und ATBN
Aminterminiertes Polybutadien (ATPB) und Aminterminiertes Butadien-Acrylnitril (ATBN)Vervollständigen Sie die Klassifikationstriade. Diese Kautschuke tragen primäre Amin-Endgruppen, die schnell mit Epoxidharzen, Isocyanaten und Anhydriden reagieren. Ich schätze sie wegen ihrer schnellen Aushärtungskinetik und starken Haftung auf polaren Untergründen.
Besonders beliebt ist ATBN in Epoxidklebstoffen und -beschichtungen. Die Amingruppen reagieren direkt mit Epoxidringen, ohne dass ein separater Katalysator erforderlich ist. Durch diese direkte Reaktion entstehen starke chemische Bindungen an der Grenzfläche. Die Nitrilgruppen in ATBN verbessern die Haftung auf Metallen und technischen Kunststoffen. Ich schätze auch die verbesserte Reißfestigkeit und Ermüdungsbeständigkeit, die aminterminierte Kautschuke ausgehärteten Systemen verleihen.
Die Aminfunktionalität bietet einen weiteren Vorteil: Sie ermöglicht die Aushärtung bei Raumtemperatur. Diese Fähigkeit vereinfacht die Verarbeitung und reduziert die Energiekosten in der Herstellung. Ich sehe ein wachsendes Interesse an ATBN für vor Ort aufgetragene Beschichtungen und Reparaturmassen, bei denen eine Wärmehärtung nicht praktikabel ist.
Diese drei Familien – Hydroxyl, Carboxyl und Amin– decken die überwiegende Mehrheit der HTPB-Anwendungen für reaktive Flüssigkautschuke ab. Jede Chemie der funktionellen Gruppen bietet einen eigenen Aushärtungsweg und ein eigenes Leistungsprofil. Die Auswahl hängt letztendlich vom Harzsystem, den Verarbeitungsbedingungen und den Anforderungen des Endverbrauchs ab.
Vergleichsleistung: Auswahl des richtigen Gummis
Bildquelle: Pexels
Viskosität und Verarbeitungseigenschaften
Ich betrachte die Viskosität als den ersten Parameter bei der Auswahl eines reaktiven Flüssigkautschuks. Eine geringere Viskosität vereinfacht die Herstellung. Ich sehe dies deutlich bei Treibstoffformulierungen auf HTPB-Basis. Niedrigere Viskosität der Aufschlämmungermöglicht das einfache Eingießen in komplexe Raketenmotorgehäuse. Formulierer passen die Härterverhältnisse an, um die Topfzeit und Viskosität während der Verarbeitung zu kontrollieren. Dieses Gleichgewicht zwischen Verarbeitbarkeit und Reaktionszeit bestimmt die Produktionseffizienz.
Aspekt | Einfluss der Viskosität | Praxisbeispiel |
Verarbeitung | Eine niedrigere Viskosität erleichtert das Mischen und Gießen | Einfaches Eingießen in komplexe Raketenmotorgehäuse |
Topfzeit | Einstellbar durch Härterverhältnisse | Formulierer kontrollieren die Viskosität während der Verarbeitung |
CTBN-Typen weisen eine höhere Viskosität auf als HTPB. Der Carboxylgehalt und das Molekulargewicht sind für diesen Unterschied verantwortlich. Ich wähle CTBN-Typen mit niedrigerer Viskosität für Epoxidharzanwendungen. In diesen Systemen kommt es auf eine gründliche Durchmischung an.
Zähigkeitseffizienz und mechanische Eigenschaften
Ich bewerte die Vorspanneffizienz, indem ich die Bruchzähigkeit und die Schlagzähigkeit messe. CTBN zeichnet sich durch Epoxidsysteme aus. Die Gummipartikel erzeugen eine dispergierte Phase. Diese Phase absorbiert Energie durch Kavitation und Scherung. Der Mechanismus verhindert die Rissausbreitung. Ich sehe eine stetige Verbesserung der Schlagfestigkeit. Der Zugmodul bleibt weitgehend unverändert.
Polyurethane auf HTPB-Basis bieten eine hervorragende Dehn- und Reißfestigkeit. Durch die lineare Diolstruktur entstehen flexible Elastomere. Ich wähle HTBN oder ATBN, wenn ich sowohl Zähigkeit als auch Ölbeständigkeit benötige. Die HTPB-Systeme von Reactive Liquid Rubbers bilden die Grundlage für diese leistungsoptimierten Formulierungen.
Chemische Beständigkeit und thermische Stabilität
Die Chemie des Rückgrats bestimmt die chemische Beständigkeit. Polybutadien-Grundgerüste weisen eine geringe Öl- und Lösungsmittelbeständigkeit auf. Nitrilmodifizierte Grundgerüste lösen dieses Problem. Ein höherer Acrylnitrilgehalt verbessert die Beständigkeit gegenüber Kraftstoffen und Kohlenwasserstoffen. Ich wähle das Backbone basierend auf der Betriebsumgebung aus.
Die thermische Stabilität hängt von der Grundgerüststruktur ab. HTPB behält seine Flexibilität auch unter -70 °C. Nitrilkautschuke beeinträchtigen die Leistung bei niedrigen Temperaturen. Im Gegenzug erhalten sie eine verbesserte Chemikalienbeständigkeit. Hochtemperaturanwendungen bevorzugen nitrilmodifizierte Typen. Tieftemperaturanwendungen erfordern reine Polybutadien-Grundgerüste. Ich passe den Gummi an die Umweltanforderungen jeder Anwendung an.
Haftung und Harzverträglichkeit
Als letztes Auswahlkriterium bewerte ich die Haftung und die Harzverträglichkeit. Diese beiden Eigenschaften bestimmen, ob sich ein reaktiver Flüssigkautschuk tatsächlich in die Zielformulierung integriert. Die Verträglichkeit bestimmt, wie gut sich der Gummi im Harz verteilt. Die Haftung bestimmt die Haftfestigkeit zum Untergrund.
Die Harzkompatibilität hängt von den Löslichkeitsparametern ab. Die Backbone-Polaritättreibt dieses Verhalten an. Polybutadienkautschuke zeigen eine hervorragende Verträglichkeit mit unpolaren Harzen wie Polyurethan. In polaren Epoxidsystemen kommt es zu einer Phasentrennung. Nitrilmodifizierte Kautschuke lösen dieses Problem. Acrylnitril erhöht die Polarität. Diese Verschiebung verbessert die Kompatibilität mit Epoxid-, Vinylester- und Phenolharzen. Gerade wegen dieser Kompatibilität halte ich CTBN und ATBN für die erste Wahl für die Epoxidhärtung.
Gummityp | Epoxidharz | Polyurethan | Vinylester | Phenolisch |
HTPB | Arm | Exzellent | Mäßig | Arm |
HTBN | Gut | Exzellent | Gut | Mäßig |
CTPB | Mäßig | Gut | Mäßig | Arm |
CTBN | Exzellent | Gut | Exzellent | Gut |
ATPB | Mäßig | Gut | Mäßig | Arm |
ATBN | Exzellent | Gut | Exzellent | Gut |
Die Adhäsion folgt einer anderen Logik. Die Endgruppen gehen chemische Bindungen mit dem Substrat ein. Aminterminierte Kautschuke bilden starke Bindungen mit Metallen und technischen Kunststoffen. Die Amingruppen reagieren mit Epoxidbeschichtungen und Grundierungsschichten. Die Nitrilgruppen in ATBN verbessern die Benetzung und Haftung auf polaren Oberflächen. Hydroxylterminierte Kautschuke funktionieren gut auf unpolaren Substraten. Ich wähle HTPB für Polyurethanbeschichtungen auf Kunststoffsubstraten. Ich wähle ATBN für Epoxidklebstoffe auf Aluminium und Stahl.
Die Regel ist einfach: Passen Sie die Polarität des Gummi-Rückgrats anfür die Dispergierung an das Harz anpassen und die Endgruppenreaktivität für die Haftung an das Substrat anpassen.
Ich berücksichtige die Gummikonzentration. Höhere Beladungen können die Haftung verbessern, aber möglicherweise die Kohäsionsfestigkeit verringern. Die optimale Balance hängt vom jeweiligen Gummi und Untergrund ab. Ich teste die Kompatibilität immer mit einer kleinen Probecharge. Visuelle Klarheit nach dem Mischen weist auf eine gute Dispersion hin. Trübung oder Phasentrennung weisen auf ein Kompatibilitätsproblem hin. Die richtige Balance zu finden, unterscheidet eine erfolgreiche Formulierung von einer gescheiterten. Reactive Liquid Rubbers HTPB-Systeme bieten das Rückgrat für dieses Tuning. Die Nitril-modifizierten Varianten stellen den polaren Adhäsionsweg bereit.
Anwendungsaussichten: Wohin die Reise dieser Kautschuke geht
Luft- und Raumfahrt und Verteidigung: Treibstoffe, Auskleidungen und Strukturklebstoffe
Der Luft- und Raumfahrtsektor bleibt der größte Abnehmer von reaktiven Flüssigkautschuken (HTPB). Meiner Meinung nach dominiert dieses Material die Treibstoffformulierung für Feststoffraketen, da es vorhersehbare mechanische Eigenschaften und ein zuverlässiges Aushärtungsverhalten bietet. Das Bindemittel enthält AmmoniumperchloratOxidationsmittel und Aluminium-Treibstoffpartikel vereinen sich in einer gummiartigen Matrix, die Temperaturwechsel und mechanischer Beanspruchung während des Starts standhält.
Rolle | HTPB-Variante/Additiv | Beschreibung |
Bindemittel | R-45 M | Vorgemischtes Antioxidans für langfristige Lagerstabilität |
Bindemittel | R-45 HTLO | Keine Antioxidantien; niedrigere Viskosität als R-45 M |
Bindemittel | HTPB mit niedrigem Molekulargewicht | Sehr niedrige Viskosität; verbessert die Gießbarkeit, kann jedoch die Dichte verringern |
Liner | HTPB mit Melamin | Melamin wirkt als Flammschutzmittel für Liner-Anwendungen |
Ich wähle R-45 M für strategische Raketenprogramme, bei denen es auf die Haltbarkeit über Jahrzehnte ankommt. Das Antioxidantienpaket verhindert den oxidativen Abbau bei längerer Lagerung. R-45 HTLO eignet sich für taktische Systeme mit kürzerer Lebensdauer. Die niedrigere Viskosität vereinfacht das Gießen in komplexe Korngeometrien. Typen mit niedrigem Molekulargewicht helfen mir bei der Feinabstimmung der Schlammrheologie, wenn ich eine maximale Feststoffbeladung für einen höheren spezifischen Impuls benötige.
Auskleidungsmaterialien schützen das Motorgehäuse vor heißen Verbrennungsgasen. Ich formuliere Liner auf HTPB-Basismit Melamin, um die Flammenausbreitung zu reduzieren und die Strukturschale zu isolieren. Die Auskleidung verbindet das Treibstoffkorn mit dem Gehäuse und nimmt gleichzeitig unterschiedliche Wärmeausdehnungen auf. Diese Bindungsintegrität verhindert ein katastrophales Versagen während der Zündung.
Strukturklebstoffe in der Luft- und Raumfahrt basieren auf CTBN und ATBN zur Verstärkung von Bindemitteln auf Epoxidbasis. Ich spezifiziere diese Gummis für die sekundäre Verklebung von Verbundplatten mit Metallrahmen. Die Gummiphase absorbiert Schälspannungen und verhindert die Rissausbreitung entlang der Klebefuge. Aminterminierte Typen bieten die schnellsten Aushärtungszyklen für eine effizientere Produktion.
Automobil und Elektronik: Dichtungsmassen, Vergussmassen und Beschichtungen
Automobilingenieure stehen im ständigen Kampf gegen Vibrationen, moisture, and thermal stress. I see reactive liquid rubbers solving these challenges across multiple vehicle systems. Silicone potting compounds represent one prominent application. These materials provide elasticity, flexibility, temperature resistance up to 400°F, and resistance to moisture and chemicals. I specify them for engine control modules, battery management systems, and sensor assemblies.
The electronics industry demands reliable protection for sensitive components. Conformal coatings shield circuit boards from environmental damage. I use one-part silicone liquid rubber dips for shock dampening and vibration isolation applications. These coatings excel in severe impact cushioning and dampening of severe shock.
Typical automotive and electronics applications include:
· Vibration isolation for powertrain mounts and suspension bushings
· Severe impact cushioning for battery pack enclosures
· Dampening of severe shock in transmission control units
· Sealing of connector housings and wire harness penetrations
· Potting of ignition coils and alternator components
I choose HTBN for under-hood sealants that contact fuel and oil. The acrylonitrile content provides the chemical resistance that pure polybutadiene lacks. ATBN finds use in structural adhesives for lightweight vehicle assembly. These adhesives bond dissimilar materials like aluminum to carbon fiber composites. The rubber phase imparts the flexibility needed to accommodate differential thermal expansion between these materials.
Composite Materials: Toughening Epoxy and Vinyl Ester Systems
Composite materials suffer from one persistent weakness: brittleness. Epoxy matrices crack easily under impact or thermal shock. I solve this problem by incorporating CTBN or ATBN into the resin formulation. The rubber creates a dispersed second phase that absorbs energy and arrests crack growth.
I see the toughening mechanism working through several pathways. Rubber particles cavitate under stress, creating voids that dissipate energy. Shear yielding occurs in the epoxy matrix between particles. Rubber bridging connects crack faces and resists propagation. These mechanisms work together to multiply fracture toughness by factors of two to three.
Vinyl ester resins benefit from the same approach. These resins offer excellent corrosion resistance but suffer from poor impact strength. I add CTBN at 5 to 15 parts per hundred resin to achieve the optimal balance. Lower loadings improve toughness without sacrificing modulus. Higher loadings maximize impact resistance but reduce stiffness and glass transition temperature.
The regulatory landscape now shapes my material selections. Stringent environmental regulations limit the use of certain chemical intermediates in liquid rubber manufacturing. I track these compliance requirements carefully:
1. REACH compliance in the EU increases operational complexity and capital expenditure for manufacturers
2. EPA regulations in North America impose strict VOC emission limits on production facilities
3. Regional frameworks in Asia add further compliance burdens that disproportionately affect smaller manufacturers
4. These constraints drive investment in advanced synthesis technologies that satisfy both performance and compliance requirements
Pressure Category | Specific Pressure | Source / Driver | Impact on Bio-Based Liquid Rubbers |
Regulatory | Strict VOC emission limits | EPA (North America) | Requires investment in low-emission production technologies; bio-based formulations help meet compliance |
Regulatory | REACH compliance & regional chemical safety frameworks | EU, North America, Asia | Increases operational complexity and capital expenditure; bio-based variants reduce reliance on restricted chemical intermediates |
Sustainability | Demand for bio-based monomers | Corporate clients, eco-conscious end-users | Reduces carbon footprint and aligns with sustainable sourcing trends |
Sustainability | Chemical recycling & circular economy initiatives | US and Canada government programs | Addresses end-of-life disposal challenges of cross-linked rubbers; bio-based and recyclable formulations are prioritized |
I see manufacturers responding with bio-based liquid rubber variants. These products use monomers derived from renewable feedstocks rather than petroleum. The performance profile matches conventional grades while reducing carbon footprint. Automotive OEMs and consumer goods brands increasingly demand these sustainable options. The shift toward low-VOC formulations accelerates innovation in synthesis technology.
The composite market continues expanding in wind energy, marine, and infrastructure applications. Each sector demands specific toughening solutions. I match the rubber chemistry to the resin system and service environment. CTBN remains my default choice for epoxy systems. ATBN provides faster curing when production speed matters. HTBN offers the best oil resistance for automotive composite components.
Emerging Frontiers: Bio-Based Rubbers and Smart Materials
The sustainability movement now reaches deep into polymer science. I watch bio-based reactive liquid rubbers emerge from research laboratories into commercial reality. These products replace petroleum-derived monomers with renewable feedstocks. Castor oil, soybean oil, and crude tall oil provide the carbon backbone for these new materials. The performance profile matches conventional grades while reducing carbon footprint significantly.
I see the regulatory landscape accelerating this transition. Strict VOC emission limits from the EPA force manufacturers to rethink production chemistry. REACH compliance in the EU adds operational complexity and capital expenditure. Bio-based formulations help companies meet these requirements without sacrificing performance. Corporate clients increasingly demand sustainable sourcing across their supply chains. The chemical recycling initiatives in the US and Canada push manufacturers toward circular economy models.
The technical challenge lies in maintaining reactive end-group functionality. Bio-based polyols must still carry hydroxyl, carboxyl, or amine groups at precise concentrations. I evaluate these materials carefully for hydroxyl value and molecular weight distribution. The backbone structure differs from petroleum-derived polybutadiene. Renewable feedstocks produce more complex molecular architectures. These differences affect viscosity and curing kinetics. My testing protocols account for these variations.
Smart materials represent the second frontier. I see reactive liquid rubbers integrating with sensing and responsive technologies. The telechelic structure allows incorporation of functional nanoparticles. Carbon nanotubes and graphene platelets disperse within the rubber matrix. These additives create conductive pathways for strain sensing. The material detects deformation and reports it as a change in electrical resistance. Structural health monitoring becomes possible without separate sensor systems.
Shape memory behavior offers another avenue. I formulate liquid rubbers with reversible crosslinks that respond to temperature stimuli. The material holds a temporary shape below its transition temperature. Heating triggers recovery to the original geometry. This capability finds use in self-healing coatings and deployable aerospace structures.
Additive manufacturing transforms how I process these materials. Chromatic 3D Materials developed Reactive Liquid Additive Manufacturing technology specifically for thermoset elastomers. The process pumps two liquid feed components through a mixing tip where they react. A gel forms immediately, sealing gaps within itself. The material continues reacting with surrounding material, creating chemical bonds throughout the entire printed structure. This approach produces smooth, nonporous thermoset elastomers that require no post-processing.
I find this technology remarkable for several reasons. The liquid components adjust easily to modify toughness, flexibility, elasticity, and color without affecting print quality. I can print directly onto existing substrates like metal, plastic, or textiles. This capability reduces assembly needs and enables multi-material components. The method overcomes traditional 3D printing limitations by avoiding seams, voids, and fusing lines. Industrial applications include hydraulic-seal gaskets and air-brake membranes that demand durability.
Die Kombination aus biobasierten Rohstoffen und intelligenter Fertigung schafft neue Möglichkeiten. Ich formuliere erneuerbare Flüssigkautschuke mit reaktiven Gruppen, die mit der RLAM-Verarbeitung kompatibel sind. Die niedrige Viskosität dieser Materialien entspricht den Misch- und Abscheidungsanforderungen. Die schnelle Aushärtungskinetik passt zum schichtweisen Aufbauprozess. Diese Konvergenz befasst sich sowohl mit Umweltbelangen als auch mit der Produktionseffizienz.
Ich erwarte weiteres Wachstum in diesem Bereich. Automobilhersteller suchen nach nachhaltigen Materialien für Innenraumkomponenten. Luft- und Raumfahrtprogramme erfordern leichte Strukturen mit eingebetteter Sensorik. Hersteller medizinischer Geräte benötigen biokompatible Elastomere mit präziser Eigenschaftskontrolle. Jede Anwendung erfordert eine spezifische Chemie der funktionellen Gruppen und eine spezifische Backbone-Architektur. Der Klassifizierungsrahmen, den ich zuvor beschrieben habe, leitet diese Auswahl.
Die zukünftige Richtung ist klar. Biobasierte Rohstoffe werden über die derzeitigen Möglichkeiten hinaus wachsen. Neuartige reaktive Gruppen werden neue Härtungschemien ermöglichen. Die additive Fertigung erfordert strengere Viskositäts- und Reaktivitätsspezifikationen. Ich sehe, dass sich reaktive Flüssigkautschuke von Massenzwischenprodukten zu technischen Materialien für die fortschrittliche Fertigung entwickeln. Die Grundlagen bleiben unverändert: Funktionelle Endgruppen steuern die Reaktivität, die Zusammensetzung des Grundgerüsts bestimmt die Kompatibilität. Diese Prinzipien werden die Innovation in den kommenden Jahrzehnten leiten.
Die Klassifizierungslogik bleibt einfach: Die Endgruppenchemie bestimmt die Reaktivität, die Zusammensetzung des Grundgerüsts bestimmt Kompatibilität und Resistenz. Ich wähle Gummis nach Anwendungsanforderungen aus, nicht nach allgemeiner Überlegenheit. Das Wachstum bei leichten Verbundwerkstoffen und Hochleistungsklebstoffen setzt sich fortund Kfz-Dichtstoffe. Ich glaube, dass Reactive Liquid Rubbers HTPB diese Expansion anführen wird. Zukünftige Innovationen konzentrieren sich auf biobasierte Rohstoffe, neuartige reaktive Gruppen und die Integration additiver Fertigung. Diese Materialien werden sich von Standardzwischenprodukten zu technischen Lösungen für anspruchsvolle Fertigungsherausforderungen entwickeln.
FAQ
Wie wähle ich für meine Bewerbung zwischen HTPB und CTBN?
Ich bewerte zuerst das Harzsystem. HTPB eignet sich für Polyurethanformulierungen, die eine hervorragende Flexibilität bei niedrigen Temperaturen erfordern. CTBN eignet sich am besten für die Härtung von Epoxidharz. Ich passe die Chemie der Endgruppen an den Aushärtungsweg an. Die Rückgratpolarität bestimmt die Harzkompatibilität. Berücksichtigen Sie die Betriebsumgebung hinsichtlich der Anforderungen an die Ölbeständigkeit.
Wie lange sind diese reaktiven Flüssigkautschuke typischerweise haltbar?
Ich empfehle, diese Materialien innerhalb von 12 Monaten nach der Herstellung zu verwenden. Bewahren Sie sie in verschlossenen Behältern vor Feuchtigkeit und direkter Sonneneinstrahlung geschützt auf. HTPB-Typen mit Antioxidantien halten länger. Ich überprüfe vor der Verwendung immer den Hydroxyl- oder Carboxylwert. Der Abbau zeigt sich in erhöhter Viskosität oder Verfärbung.
Kann ich verschiedene reaktive Flüssigkautschuke miteinander mischen?
Ja, ich mische häufig Kautschuke, um ausgewogene Eigenschaften zu erzielen. Die Kombination von HTPB mit HTBN verbessert die Ölbeständigkeit bei gleichzeitiger Beibehaltung der Flexibilität. Ich mische CTBN mit ATBN, um Zähigkeit und Aushärtungsgeschwindigkeit in Einklang zu bringen. Testen Sie zunächst die Kompatibilität mit einer kleinen Probecharge. Phasentrennung weist auf ein Problem hin.
Welcher Gummityp bietet das beste Preis-Leistungs-Verhältnis?
HTPB bietet die niedrigsten Kosten pro Kilogramm bei hervorragenden mechanischen Eigenschaften. CTBN kostet mehr, bietet aber eine überlegene Effizienz bei der Härtung von Epoxidharz. Ich berücksichtige die Gesamtkosten der Formulierung, nicht nur den Kautschukpreis. Niedrigere CTBN-Beladungen erzielen häufig bessere Ergebnisse als höhere Beladungen billigerer Alternativen.
Gibt es beim Umgang mit diesen Materialien besondere Sicherheitsaspekte?
Beim Umgang mit reaktiven Flüssigkautschuken trage ich immer Nitrilhandschuhe und eine Schutzbrille. Aminterminierte Typen erfordern aufgrund möglicher Hautreizungen besondere Vorsicht. Arbeiten Sie in einem belüfteten Bereich, um das Einatmen von Dämpfen zu vermeiden. Von Oxidationsmitteln und starken Säuren fernhalten. Befolgen Sie die Anweisungen des HerstellersEmpfehlungen zum Sicherheitsdatenblatt.
 English
 English
 Spanish
 Russian
 Arabic
 French
 German
 Portuguese
 Turkish
 Dutch
 Polish
 Korean
 Vietnamese
 Indonesian
 20. Sep, 2026