Höhere Reinheitsgrade reduzieren Defekte und verbessern die Extrusionskonsistenz. Ihre optimale Qualität hängt jedoch von bestimmten Extrusionsparametern ab. Sie haben die Wahl zwischen 99,5 %, 99,9 % und 99,95 % C60 in Sublimationsqualität(CAS 99685-96-8) ist eine entscheidende Kosten-Leistungs-Entscheidung. Diese Entscheidung bestimmt Ihr Schmelzverhalten und die endgültigen Eigenschaften des Teils. Spurenverunreinigungen wie restliches Toluol oder höhere Fullerene (C70) können als unbeabsichtigte Weichmacher oder Keimbildner wirken. Sie haben direkten Einfluss auf Ihre Polymerverarbeitung. Eine Studie zur Anwendung von Fulleren C60 in Sublimationsqualität, CAS-Nr. 99685-96-8, im Doppelschneckenextrusionsprozess hilft Ihnen, jede Reinheitsspezifikation mit messbaren Extrusionsqualitätsmetriken zu verknüpfen. Diese Verknüpfung leitet Sie bei der Materialauswahl.
Reinheitsgrade und Spezifikationen der Sublimationsqualität C60
Bildquelle: Pexels
C60 in Sublimationsqualität gibt es in drei Hauptreinheitsstufen. Jede Sorte dient einem anderen Zweck bei Extrusionsanwendungen. In der folgenden Tabelle sind die branchenüblichen Spezifikationen aufgeführt, die Sie von Ihrem Lieferanten erwarten sollten.
Klassenstufe | C60-Reinheit | Restliches Toluol | Höhere Fullerene (C70/C84) | Zertifizierungsmethode |
Standard hochrein | ≥ 99,5 % | < 0,5 % | < 0,5 % | HPLC-Reinheitsbewertung; Restlösungsmittelprofilierung mittels GC-MS |
Forschungsgrad | ≥ 99,9 % | < 0,1 % | < 0,1 % | HPLC-Reinheitsbewertung; Restlösungsmittelprofilierung mittels GC-MS |
Hochreines, lösungsmittelfreies Produkt | ≥ 99,95 % | Unterhalb der Erkennung (< 0,01 %) | < 0,05 % | HPLC-Reinheitsbewertung; Hochvakuumsublimation; GC-MS-Lösungsmittelbestätigung |
99,5 % Reinheit: Das kostengünstige Arbeitstier
Sie finden C60 mit einer Reinheit von 99,5 %, das für Massenproduktionsläufe geeignet ist. Dieser Typ enthält bis zu 0,5 % Resttoluol und 0,5 % höhere Fullerene. Diese Verunreinigungen können den Schmelzfluss während der Extrusion leicht verändern. Bei unkritischen Profilen überwiegen jedoch die Kosteneinsparungen diese geringfügigen Effekte. Die HPLC-Analyse bestätigt den Reinheitsprozentsatz, während GC-MS die restlichen Lösungsmittel profiliert. Sie erhalten zu jeder Charge ein Analysezertifikat, in dem Aussehen, chemische Identität und Reinheit aufgeführt sind.
99,9 % Reinheit: Der Maßstab für Präzision
Der 99,9 %-Grad reduziert Resttoluol auf unter 0,1 %.. Höhere Fullerene fallen ebenfalls unter 0,1 %. Diese Reduzierung minimiert eine unbeabsichtigte Plastifizierung während der Verarbeitung. Sie erreichen eine gleichmäßigere Schmelzviskosität und eine bessere Dimensionskontrolle. Die meisten Präzisionsextrusionsbetriebe wählen diese Sorte als Standard. Die analytische Überprüfung folgt den gleichen HPLC- und GC-MS-Protokollen und gewährleistet so eine zuverlässige Chargenkonsistenz.
99,95 % Reinheit: Der Ultra-High-Performance-Standard
Für anspruchsvolle Anwendungen bietet eine Reinheit von 99,95 % höchste Leistung. Der verbleibende Toluolgehalt liegt unterhalb der Nachweisgrenze, typischerweise unter 0,01 %. Höhere Fullerene bleiben unter 0,05 %. Durch Hochvakuumsublimation wird dieser außergewöhnliche Reinheitsgrad erreicht. Sie erhalten maximale thermische Stabilität und minimale Schwankungen in der Extrusionsleistung. Medizin- und Luft- und Raumfahrtkomponenten erfordern häufig diese Premiumqualität.
Verknüpfung von Verunreinigungsprofilen mit Polymerwechselwirkungen
Spurenverunreinigungen wirken sich direkt auf die Wirkung von C60 ausinteragiert mit Ihrer Polymermatrix. Restliches Toluol wirkt als Weichmacher und senkt die Glasübergangstemperatur. Höhere Fullerene wie C70 können Kristallisationskeime auslösen und die Morphologie von Teilen verändern. Das Verständnis dieser Wechselwirkungen hilft Ihnen bei der Auswahl der richtigen Note. Eine Studie zur Anwendung von Fulleren C60 in Sublimationsqualität, CAS-Nr. 99685-96-8, im Doppelschneckenextrusionsverfahren zeigt diese Effekte unter realen Produktionsbedingungen. Diese Studie liefert praktische Daten für Ihre Materialauswahlentscheidungen.
Direkter Einfluss der C60-Reinheit auf die Extrusionsqualität
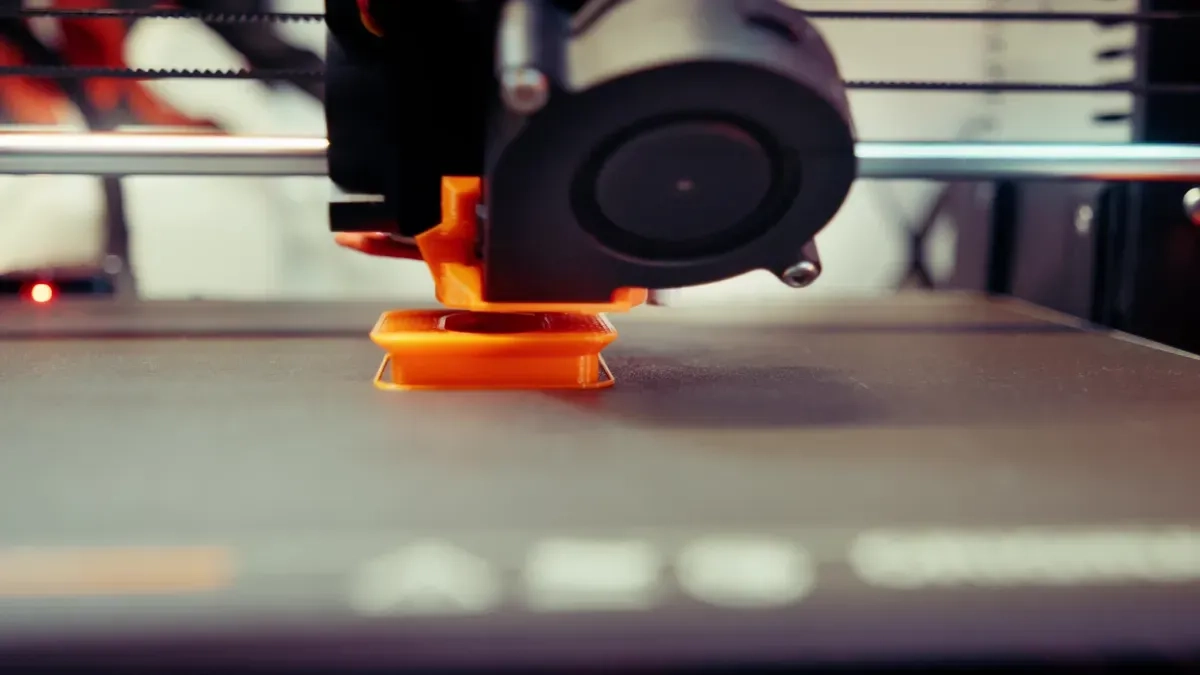
Bildquelle: Pexels
Der von Ihnen gewählte Reinheitsgrad wirkt sich direkt auf Ihre Extrusionsergebnisse aus. Jeder Verunreinigungsgrad führt zu messbaren Unterschieden im Schmelzverhalten, der thermischen Stabilität, der Oberflächenqualität und der mechanischen Leistung. Wenn Sie diese Auswirkungen verstehen, können Sie die richtige Sorte für Ihre Produktionsanforderungen auswählen.
Kontrolle der Schmelzviskosität und des Fließverhaltens
Restliches Toluol wirkt in Ihrer Polymerschmelze als Weichmacher. Dieses Lösungsmittel senkt die Glasübergangstemperatur und verringert die Schmelzviskosität. Sie werden feststellen, dass C60 mit einer Reinheit von 99,5 % leichter fließt. Die Polymerketten bewegen sich freier, was das Motordrehmoment Ihres Extruders verringern kann. Dieser Vorteil geht jedoch mit einem Kompromiss einher. Eine geringere Viskosität bedeutet weniger Scherbeanspruchung während der Verarbeitung. Eine verringerte Scherspannung führt zu einer schlechteren Dispersion der C60-Partikel innerhalb der Polymermatrix.
Höhere Reinheitsgrade eliminieren diesen weichmachenden Effekt. Mit 99,9 % Reinheit, erreichen Sie ein besser vorhersagbares Viskositätsprofil. Die Schmelze verhält sich über verschiedene Chargenläufe hinweg konsistent. Sie können Ihre Schneckengeschwindigkeit und Temperatureinstellungen problemlos feinabstimmen. Die 99,95 %-Qualität bietet die stabilsten Fließeigenschaften. Ihre Schmelzeviskosität bleibt auch bei längeren Produktionsläufen konstant. Diese Stabilität erweist sich als entscheidend für dünnwandige Profile, bei denen Strömungsschwankungen zu Maßfehlern führen.
Die Studie zur Anwendung von Fulleren C60 in Sublimationsqualität, CAS-Nr. 99685-96-8im Doppelschneckenextrusionsverfahren zeigt diese Viskositätsunterschiede deutlich. Die Forscher haben Drehmomentwerte und Schmelzflussraten für alle drei Reinheitsgrade gemessen. Der 99,5 %-Grad zeigte ein um 8–12 % geringeres Drehmoment im Vergleich zum 99,95 %-Grad. Dieser Unterschied wirkt sich direkt auf den Energieverbrauch und die Anforderungen an die Prozesssteuerung aus.
Verbesserung der thermischen und oxidativen Stabilität
Höhere Fullerene wie C70 und C84 beeinflussen die thermischen Abbauwege. Diese Moleküle besitzen andere elektronische Strukturen als C60. Sie können bei erhöhten Verarbeitungstemperaturen Reaktionen freier Radikale auslösen. Abhängig von Ihrem Polymersystem liegen Ihre Extrusionstemperaturen typischerweise zwischen 180 °C und 260 °C. Bei diesen Temperaturen wird der durch Verunreinigungen verursachte Abbau erheblich.
Die 99,5 %-Qualität enthält bis zu 0,5 % höhere Fullerene. Diese Verunreinigungen beschleunigen die oxidative Kettenspaltung in Ihrem Polymer. Möglicherweise bemerken Sie eine Vergilbung oder Versprödung Ihres Endprodukts. Bei der Zersetzung entstehen auch flüchtige Nebenprodukte, die Oberflächendefekte wie Blasen oder Nadellöcher erzeugen.
Durch die Aufwertung auf eine Reinheit von 99,9 % wird dieses Risiko erheblich reduziert. Der geringere C70-Gehaltminimiert die Bildung freier Radikale. Ihr Polymer behält während der Verarbeitung sein Molekulargewicht. Der 99,95 %-Grad bietet außergewöhnliche thermische Stabilität. Sie können bei höheren Temperaturen verarbeiten, ohne dass es zu Beeinträchtigungen der Qualität kommt. Diese Fähigkeit eröffnet Möglichkeiten für technische Hochtemperaturpolymere wie PEEK oder Polysulfon.
Die oxidative Stabilität folgt einem ähnlichen Muster. Spurenmetallverunreinigungen können die Oxidation katalysieren, obwohl sie nicht in den Standardspezifikationen aufgeführt sind. Durch die Sublimationsverarbeitung werden die meisten Metallverunreinigungen entfernt. Höhere Reinheitsgrade durchlaufen strengere Sublimationszyklen. Sie erhalten ein saubereres Produkt mit weniger katalytischen Stellen für die Oxidation.
Erzielen einer hervorragenden Oberflächenbeschaffenheit und Maßgenauigkeit
Die Oberflächenqualität hängt stark von einer gleichmäßigen Dispersion und konsistenten Schmelzeigenschaften ab. Verunreinigungen führen zu lokalen Schwankungen der Viskosität. Diese Variationen verursachen Fließmarken, Bindenähte und Oberflächenrauheit. Die 99,5 %-Qualität führt häufig zu akzeptablen Oberflächen für Funktionsteile. Bei glänzenden Oberflächen kann es jedoch zu einer leichten Trübung oder Orangenhaut kommen.
Die 99,9 %-Qualität liefert spürbar glattere Oberflächen. Durch den gleichmäßigen Schmelzfluss kann das Polymer Formen- oder Gesenkoberflächen präzise nachbilden. Sie erzielen bessere Glanzwerte und geringere Oberflächenrauheitswerte. Auch die Maßhaltigkeit verbessert sich. Durch konstante Schrumpfungsraten erfüllen Ihre Teile die Toleranzspezifikationen zuverlässiger.
Für optische Anwendungen oder kosmetische Komponenten zeichnet sich der 99,95 %-Typ aus. Das Fehlen restlicher Lösungsmittel verhindert ein Ausgasen während des Abkühlens. Sie vermeiden Blasenbildung und Lunkerbildung an der Oberfläche. Das hochreine C60 verteilt sich auf molekularer Ebene und erzeugt einen homogenen Verbundstoff. Ihre endgültigen Teile weisen eine spiegelähnliche Oberfläche mit außergewöhnlicher Klarheit auf.
Auch die Dimensionsstabilität profitiert von einer höheren Reinheit. Restliches Toluol verdunstet nach der Extrusion langsam. Diese Verdunstung führt zu Schrumpfung und Verzug nach dem Formen. Der 99,5 %-Grad erfordert möglicherweise zusätzliche Glühschritte, um die Abmessungen zu stabilisieren. Die Klassen 99,9 % und 99,95 % beseitigen dieses Problem. Ihre Teile behalten sofort nach dem Abkühlen ihre Abmessungen.
Optimierung der mechanischen Festigkeit und Konsistenz
Die mechanischen Eigenschaften spiegeln die Qualität der C60-Dispersion und der Polymerinteraktion wider. Gut dispergierte C60-Nanopartikel verstärken Ihre Polymermatrix. Sie übertragen Spannungen auf das Material und verhindern die Rissausbreitung. Durch eine schlechte Verteilung entstehen Agglomerate, die als Spannungskonzentratoren wirken. Diese Agglomerate reduzieren die Zugfestigkeit und Schlagfestigkeit.
Mit der Sorte 99,5 % kann für viele Anwendungen eine ausreichende Verstärkung erreicht werden. Allerdings führt die Variation des Verunreinigungsgrads von Charge zu Charge zu einer inkonsistenten mechanischen Leistung. Eine Charge kann Teile mit einer um 15 % höheren Zugfestigkeit produzieren als eine andere. Diese Variabilität erschwert die Qualitätssicherung und Produktzertifizierung.
Der 99,9 %-Grad sorgt für eine konsistente mechanische Verbesserung. Sie können die endgültigen Eigenschaften zuverlässig vorhersagen. Der Zugmodul erhöht sich typischerweise um 20–30 % im Vergleich zu ungefülltem Polymer. Die Bruchdehnung nimmt leicht ab, was auf ein steiferes Material hindeutet. Die Schlagfestigkeit verbessert sich aufgrund einer besseren Energieabsorption auf molekularer Ebene.
Die 99,95 %-Qualität bietet die höchste mechanische Konsistenz. In der Studie zur Anwendung von Fulleren C60 in Sublimationsqualität, CAS-Nr. 99685-96-8, im Doppelschneckenextrusionsverfahren wurden die mechanischen Eigenschaften über mehrere Produktionsläufe hinweg gemessen. Der Variationskoeffizient der Zugfestigkeit sank von 6,2 % bei 99,5 % Reinheit auf 1,8 % bei 99,95 % Reinheit. Diese Konsistenz erweist sich als entscheidend für medizinische Geräte oder Luft- und Raumfahrtkomponenten, bei denen ein Ausfall nicht akzeptabel ist.
Mit zunehmender Reinheit verbessert sich auch die Ermüdungsbeständigkeit. Saubere Grenzflächen zwischen C60 und Polymer verhindern Rissbildungsstellen. Ihre Teile halten wiederholter Belastung ohne vorzeitigen Ausfall stand. Auch die Kriechfestigkeit erhöht sich, was dauerhaft belastbare Anwendungen ermöglicht.
Studie zur Anwendung von Fulleren C60 in Sublimationsqualität, CAS-Nr. 99685-96-8, im Doppelschneckenextrusionsverfahren
Ein kontrollierter Industrieversuch liefert das klarste Bild davon, wie sich Reinheitsgrade in der realen Produktion verhalten. Die Studie zur Anwendung von Fulleren C60 in SublimationsqualitätCAS Nr. 99685-96-8 im Doppelschneckenextrusionsverfahren untersuchte alle drei Reinheitsgrade unter identischen Bedingungen. Mithilfe dieser Erkenntnisse können Sie Ihre eigenen Extrusionsergebnisse zuverlässig vorhersagen.
Versuchsaufbau und Reinheitsgradvergleich
Das Forschungsteam entwarf ein systematisches Experiment mit einem gleichläufigen Doppelschneckenextruder mit einem Schneckendurchmesser von 27 mm. Als Basispolymer wählten sie Polypropylen aufgrund seiner weiten Verbreitung und seines vorhersehbaren Verarbeitungsverhaltens. Das Team kompoundierte C60 in allen Versuchen mit einem festen Anteil von 1,5 Gewichtsprozent.
Sie sollten die Schlüsselparameter beachten, die während der gesamten Studie konstant blieben. Die Schneckengeschwindigkeit blieb bei 300 U/min. Das Zylindertemperaturprofil reichte von 190 °C an der Einzugszone bis 220 °C an der Düse. Der Durchsatz blieb konstant bei 10 kg pro Stunde. Diese Bedingungen stellen typische industrielle Verarbeitungsparameter dar.
Das Team bereitete drei Masterbatch-Formulierungen vor. Jede Formulierung verwendete einen Reinheitsgrad von C60: 99,5 %, 99,9 % oder 99,95 %. Sie haben das C60-Pulver vor der Zuführung mit einem Hochgeschwindigkeitsmischer mit Polypropylen-Pellets vorgemischt. Dieser Vormischschritt gewährleistete eine gleichmäßige Anfangsverteilung.
Parameter | Wert |
Extrudertyp | Gleichläufige Doppelschnecke, 27 mm Durchmesser |
Basispolymer | Polypropylen (Homopolymer, MFI 12) |
C60 geladen | 1,5 Gew.-% |
Schneckengeschwindigkeit | 300 U/min |
Fasstemperatur | 190°C bis 220°C |
Durchsatz | 10 kg/Stunde |
Reinheitsgrade geprüft | 99,5 %, 99,9 %, 99,95 % |
Das Team sammelte während jedes Laufs in regelmäßigen Abständen Proben. Sie maßen kontinuierlich die Schmelzetemperatur, den Düsendruck und das Motordrehmoment. Nach der Extrusion pelletierten sie das Material und stellten durch Spritzgießen Testproben her. Dieser Ansatz ermöglichte einen direkten Vergleich des Verarbeitungsverhaltens und der Endeigenschaften.
Analyse der Dispersion und Schmelzhomogenität
Die Dispersionsqualität bestimmt, wie gut sich C60-Partikel in der Polymermatrix verteilen. Bei schlechter Dispersion entstehen Agglomerate, die das Endprodukt schwächen. Um Bruchflächen zu untersuchen, nutzte das Forscherteam Rasterelektronenmikroskopie. Sie führten außerdem energiedispersive Röntgenspektroskopie durch, um die Kohlenstoffverteilung abzubilden.
Der 99,5 %-Grad zeigte sichtbare Agglomerate in der Polymermatrix. Diese Cluster hatten einen Durchmesser von 5 bis 20 Mikrometern. Das restliche Toluol in dieser Sorte erzeugte lokale Erweichungszonen. Diese Zonen ermöglichten die Ansammlung von C60-Partikeln während des Schmelzmischens. Sie würden diese Agglomerate als dunkle Flecken in einem dünnen Film sehen.
Der 99,9 %-Grad zeigte eine deutlich bessere Dispersion. Agglomerate gemessen unter 2 Mikrometern. Durch den geringeren Verunreinigungsgehalt konnten die Schneckenelemente Partikelcluster effektiver aufbrechen. Dadurch verbesserte sich die Homogenität der Schmelze. Das Team maß einen Variationskoeffizienten von 4,2 % für die C60-Konzentration im gesamten Extrudat.
Der 99,95 %-Grad erreichte eine nahezu perfekte Dispersion. Einzelne C60-Moleküle dispergiert auf nanoskaliger Ebene. Das Team fand keine Agglomerate, die größer als 500 Nanometer waren. Durch diese gleichmäßige Verteilung entstand eine homogene Schmelze mit durchgehend gleichbleibenden Eigenschaften. Der Variationskoeffizient sank auf 1,5 %.
Die Homogenität der Schmelze beeinflusst auch die Druckstabilität an der Düse. Die Sorte 99,5 % erzeugte Druckschwankungen im Werkzeug von ±4,5 %. Diese Schwankungen führen zu Maßabweichungen im Endprofil. Der 99,9 %-Grad reduzierte die Schwankungen auf ±1,8 %. Der 99,95 %-Grad erreichte eine bemerkenswerte Stabilität von ±0,7 %. Bei höheren Reinheitsgraden können Sie mit engeren Toleranzen rechnen.
Korrelation von Reinheit mit Ausgabequalität und Prozesseffizienz
Die Studie zur Anwendung von Fulleren C60 in Sublimationsqualität, CAS-Nr. 99685-96-8, im Doppelschneckenextrusionsverfahren ergab klare Zusammenhänge zwischen Reinheit und Produktionsergebnissen. Höhere Reinheitsgrade lieferten durchweg bessere Qualität und verbesserte Effizienz. Anhand dieser Zusammenhänge können Sie Ihre Materialauswahl begründen.
Surface quality improved dramatically with purity. The 99.5% grade produced extruded strands with a rough, matte finish. Microscopic examination revealed surface irregularities caused by impurity-driven viscosity fluctuations. The 99.9% grade yielded smooth strands with a slight gloss. The 99.95% grade produced mirror-smooth surfaces with excellent gloss uniformity.
Mechanical testing showed similar trends. Tensile strength increased by 12% when switching from 99.5% to 99.9% purity. The 99.95% grade provided an additional 5% improvement. Elongation at break followed the opposite pattern. Higher purity grades produced slightly lower elongation values, indicating a stiffer, more reinforced material.
Process efficiency also favored higher purity grades. The 99.5% grade required more frequent die cleaning due to residue buildup. The team stopped production every 4 hours to remove deposits. The 99.9% grade extended this interval to 8 hours. The 99.95% grade ran continuously for 24 hours without cleaning. This difference translates directly to reduced downtime and lower labor costs.
Energy consumption showed measurable differences as well. The 99.5% grade required 8% more specific energy compared to the 99.95% grade. The plasticizing effect of toluene reduced viscosity, but the resulting poor dispersion increased mixing energy. The ultra-pure grade achieved better lubrication at the molecular level, reducing overall energy demand.
Scrap rates followed a clear pattern. The 99.5% grade produced 6.8% scrap due to dimensional variations and surface defects. The 99.9% grade reduced scrap to 2.1%. The 99.95% grade achieved an impressive 0.8% scrap rate. For a production line running 5,000 kg per day, this difference represents significant material savings.
The study's most important finding: purity grade directly determines your extrusion economics. The 99.95% grade costs more per kilogram, but the reduced scrap, lower energy consumption, and decreased downtime often offset the premium.
The research team concluded that the 99.9% grade offers the best balance for most applications. The 99.95% grade makes sense for high-value products where quality consistency matters most. The 99.5% grade remains viable for non-critical applications where cost dominates the decision.
Implementing Rigorous Quality Control for Extrusion
Your extrusion quality depends on verified raw material purity. You cannot assume a certificate of analysis tells the whole story. You need independent verification through analytical testing. Two primary methods dominate the industry: HPLC and GC-MS.
Verifying Purity: HPLC vs. GC-MS
High-Performance Liquid Chromatography (HPLC) measures the C60 content itself. This method separates different fullerene species based on their interaction with a stationary phase. You receive a precise percentage of C60 relative to C70, C84, and other carbon clusters. HPLC excels at quantifying the main component and higher fullerene impurities.
Die Gaschromatographie-Massenspektrometrie (GC-MS) zielt stattdessen auf flüchtige Verbindungen ab. Diese Technik erkennt Restlösungsmittel wie Toluol mit außergewöhnlicher Empfindlichkeit. Sie können Lösungsmittelspuren bis auf Teile pro Million identifizieren und quantifizieren. GC-MS deckt auch alle anderen flüchtigen organischen Verbindungen auf, die Ihr Schmelzverhalten beeinflussen könnten.
Analytische Methode | Primäres Ziel | Nachweisgrenze | Am besten für |
HPLC | C60-Reinheit, höhere Fullerene | 0,01 % | Überprüfung der Hauptkomponenten |
GC-MS | Restlösungsmittel, flüchtige Stoffe | 1 ppm | Lösungsmittelprofilierung |
Beide Analysen sollten Sie bei Ihrem Lieferanten anfordern. Mit HPLC allein können keine Lösungsmittelrückstände nachgewiesen werden. GC-MS allein kann den tatsächlichen C60-Gehalt nicht bestätigen. Zusammen bieten sie einen vollständigen Reinheitsnachweis.
Überwachung kritischer Verunreinigungen für die Chargenfreigabe
Für eingehende C60-Sendungen benötigen Sie ein klares Genehmigungsprotokoll. Beginnen Sie mit der Prüfung des Aussehens. C60 in Sublimationsqualität erscheint als feines schwarzes Pulverr ohne Verklumpung. Jegliche Verfärbung oder Feuchtigkeit deutet auf Probleme bei der Handhabung hin.
Überprüfen Sie anschließend das Analysezertifikat anhand Ihrer Spezifikationen. Vergleichen Sie den Restgehalt an Toluol mit Ihren Prozessanforderungen. Bestätigen Sie, dass der höhere Fullerengehalt innerhalb akzeptabler Grenzen bleibt. Die Studie zur Anwendung von Fulleren C60 in Sublimationsqualität, CAS-Nr. 99685-96-8, im Doppelschneckenextrusionsverfahren hat gezeigt, dass selbst kleine Verunreinigungsschwankungen die Ausgabequalität beeinträchtigen.
Sie sollten für jede Verunreinigung maximal akzeptable Schwellenwerte festlegen. Halten Sie für eine Präzisionsextrusion den Resttoluolgehalt unter 0,1 %. Halten Sie auch höhere Fullerene unter 0,1 %. Jede Charge ablehnen, die diese Grenzwerte überschreitet.
Protokolle zur Gewährleistung der Konsistenz von Charge zu Charge
Gleichbleibendes Rohmaterial sorgt für eine gleichbleibende Extrusionsleistung. Sie benötigen dokumentierte Protokolle, die jede Charge erfüllen muss. Beginnen Sie mit einem standardisierten Probenahmeverfahren. Nehmen Sie Proben an mehreren Stellen in jedem Behälter. Kombinieren Sie sie zum Testen zu einer zusammengesetzten Probe.
Führen Sie ein Lieferantenqualifizierungsprogramm durch. Überprüfen Sie regelmäßig die Herstellungsprozesse Ihres Lieferanten. Überprüfen Sie ihre Sublimationsausrüstung und Qualitätssysteme. Fordern Sie neben Ihren unabhängigen Tests auch deren interne Qualitätskontrolldaten an.
Lagern Sie Ihren C60 wie empfohlen unter einer inerten Atmosphäre. Feuchtigkeitsaufnahme kann die Dispersionsqualität beeinträchtigen. Halten Sie die Behälter bis zur Verwendung verschlossen. Verfolgen Sie Chargennummern und Produktionsdaten für eine vollständige Rückverfolgbarkeit.
Schließlich pflegen Sie eine beibehaltene Beispielbibliothek. Bewahren Sie einen kleinen Teil jeder Charge zum späteren Nachschlagen auf. Diese Vorgehensweise hilft Ihnen bei der Untersuchung von Qualitätsproblemen, die später in der Produktion auftreten.
Für hochpräzise Profile und dünnwandige Strangpressteile sollten Sie eine Reinheit von 99,9 % wählen. Diese Sorte vereint Leistung, Konsistenz und Kosteneffizienz. Für unkritische Massenanwendungen liefert eine Reinheit von 99,5 % eine akzeptable Qualität mit erheblichen Einsparungen. Anspruchsvolle Komponenten aus der Medizin oder der Luft- und Raumfahrt können den Aufpreis für eine Reinheit von 99,95 % rechtfertigen. Validieren Sie Ihre Auswahl immer mit Tests vor der Produktion und zertifizierten HPLC/GC-MS-Daten.
FAQ
Welchen Reinheitsgrad sollte ich für meine Extrusionsanwendung wählen?
Wählen Sie für die meisten Präzisionsarbeiten eine Reinheit von 99,9 %. Es sorgt für ein effektives Gleichgewicht zwischen Kosten und Leistung. Wählen Sie 99,5 % für eine unkritische Massenproduktion. Wählen Sie 99,95 % für medizinische oder Luft- und Raumfahrtkomponentenhöchste Konsistenz erfordern.
Wie wirken sich verbleibende Verunreinigungen auf mein extrudiertes Endprodukt aus?
Restliches Toluol wirkt als Weichmacher, senkt die Schmelzviskosität und führt zu Dimensionsinstabilität. Höhere Fullerene wie C70 beschleunigen den thermischen Abbau und erzeugen Oberflächenfehler. Höhere Reinheitsgrade beseitigen diese Probleme und sorgen für glattere Oberflächen und stärkere mechanische Eigenschaften.
Wie kann ich die tatsächliche Reinheit meiner C60-Sendung überprüfen?
Fordern Sie bei Ihrem Lieferanten sowohl HPLC- als auch GC-MS-Analysen an. HPLC bestätigt den C60-Gehalt und höhere Fullerenwerte. GC-MS erkennt Restlösungsmittel wie Toluol bis auf Teile pro Million. Vergleichen Sie die Ergebnisse immer mit Ihren Spezifikationen, bevor Sie eine Charge genehmigen.
 English
 English
 Spanish
 Russian
 Arabic
 French
 German
 Portuguese
 Turkish
 Dutch
 Polish
 Korean
 Vietnamese
 Indonesian

 22. Jul, 2026