Duroplastische Harze werden wegen ihrer hohen Steifigkeit, Dimensionsstabilität, chemischen Beständigkeit und starken Haftung geschätzt. Dieselben Eigenschaften können sie anfällig für Sprödbrüche machen. Sobald sich ein Riss bildet, kann sich das hochvernetzte Netzwerk nur begrenzt um die Rissspitze herum verformen, sodass sich der Riss mit relativ wenig zusätzlicher Energie ausbreiten kann.
Gummimodifikatoren ändern dieses Verhalten, indem sie eine flexible dispergierte Phase in die Duroplastmatrix einbringen. Ihre Aufgabe besteht nicht nur darin, ein ausgehärtetes Harz weicher zu machen. Bei richtiger Auswahl und Verteilung kann eine Gummiphase das Spannungsfeld um einen wachsenden Riss herum verändern, lokale Verformungen auslösen, den Rissweg umlenken und mechanische Energie zerstreuen, bevor sich der Riss durch die Matrix bewegen kann.
Aus diesem Grund ist die Gummiverstärkung duroplastischer Harze grundsätzlich eine Strategie zur Bruchkontrolle. Die Wirksamkeit des Modifikators hängt von seinen funktionellen Gruppen, der Molekülstruktur, der Kompatibilität mit dem Harz, der Partikelmorphologie, dem Beladungsgrad und der Wechselwirkung zwischen der Kautschukphase und dem umgebenden Duroplastnetzwerk ab.
Gummimodifikation verändert, was an der Rissspitze passiert
Bei einem unmodifizierten Duroplast ist die Rissspitze ein hochkonzentrierter Bereich mechanischer Spannung. Der Riss muss nicht das gesamte Material auf einmal zerstören. Stattdessen führt die lokale Spannungskonzentration dazu, dass Bindungen und Netzwerkstrukturen unmittelbar vor dem Riss zunehmend versagen.
Da herkömmliches Epoxidharz oder ein anderer starrer Duroplast nur eine begrenzte plastische Verformung aufweist, gibt es möglicherweise nur einen kleinen Bereich um die Rissspitze, der Energie absorbieren kann. Sobald der lokale Bruchzustand erreicht ist, kann der Riss schnell durch die Matrix fortschreiten.
Eine richtig gestaltete Gummiphase verändert die lokale Reaktion.
Wenn ein sich ausbreitender Riss auf Gummipartikel oder gummireiche Bereiche trifft, kann sich die flexible Phase wesentlich stärker verformen als der umgebende Duroplast. Je nach Partikelgröße, Grenzflächenhaftung, Kautschukgehalt und Aushärtungsbedingungen können mehrere Mechanismen gleichzeitig ablaufen:
· Gummipartikel können unter hoher lokaler Belastung Kavitation erfahren.
· Der umgebende Duroplast kann sich scherbelastend und lokal plastisch verformen.
· Der Riss kann abgelenkt, verzweigt oder gezwungen werden, sich um verteilte Gummidomänen herum auszubreiten.
· Gummibrückenbildung und Grenzflächenverformung können zusätzliche Bruchenergie verbrauchen.
Das Ergebnis ist ein komplizierterer Bruchweg und ein größerer Materialbereich, der an der Energiedissipation beteiligt ist. Anstatt zuzulassen, dass sich der Riss auf einem relativ direkten Weg bewegt, zwingt das modifizierte Harz den Bruchprozess dazu, mehr Energie zu verbrauchen.
Warum spröde Duroplaste eine schnelle Rissausbreitung ermöglichen
Das Hauptproblem ist nicht unbedingt eine geringe Zugfestigkeit. Ein Duroplast kann eine hohe Zugfestigkeit aufweisen und dennoch eine relativ geringe Beständigkeit gegen Rissausbreitung aufweisen.
Ein bereits bestehender Defekt verändert die Situation. An der Spitze dieses Defekts konzentriert sich die Spannung auf einen sehr kleinen Bereich. Wenn sich das umgebende Material nicht ausreichend verformen kann, kann sich der Riss fortsetzen, sobald das lokale Bruchkriterium erreicht ist.
Diese Unterscheidung ist bei der Bewertung eines Vorspannsystems von Bedeutung. Eine Formulierung, die eine höhere Zugfestigkeit erzeugt, sorgt nicht automatisch für eine bessere Bruchzähigkeit . Die Rissbeständigkeit muss mithilfe von Tests bewertet werden, die speziell die Energie oder Spannung messen, die erforderlich ist, um einen Riss auszulösen und auszubreiten.
Für technische Anwendungen ist die sinnvollere Frage daher nicht nur, ob ein Gummimodifikator die Festigkeit erhöht, sondern auch, ob er die Art und Weise verändert, wie das ausgehärtete Harz auf einen wachsenden Riss reagiert.
Wie eine Gummiphase das Risswachstum unterbricht
Eine dispergierte Gummiphase fungiert als eine Reihe lokaler Verformungsstellen innerhalb der starren Duroplastmatrix. Wenn sich der Riss einem Gummibereich nähert, können sich die mechanischen Bedingungen um das Partikel herum stark von denen in einem unmodifizierten Harz unterscheiden.
Der Gummi kann sich zunächst verformen, wodurch eine Zone entsteht, in der mechanische Energie absorbiert wird. Abhängig von der Formulierung kann dies zu Kavitation im Inneren des Gummipartikels oder zu einer Ablösung an der Gummi-Harz-Grenzfläche führen. Die resultierende Spannungsumverteilung kann dann die Verformung im umgebenden Duroplast begünstigen.
Dadurch entsteht eine nützliche Ereigniskette:
Rissspitzenspannung → Gummiverformung → Spannungsumverteilung → Matrixverformung → erhöhte Energiedissipation → langsamere Rissausbreitung
Die genaue Reihenfolge hängt stark von der Kautschukchemie und -morphologie ab. Deshalb reicht es nicht aus, einem Epoxidharz einfach ein flexibles Polymer hinzuzufügen, um eine wirksame Zähigkeit zu gewährleisten.
Die wichtigsten Zähigkeitsmechanismen hinter der Gummimodifikation
Die Leistung eines gummigehärteten duroplastischen Harzes beruht auf mehreren Mechanismen und nicht auf einem universellen Effekt. Ihre relative Bedeutung hängt vom Kautschuktyp, der Partikelgröße, der Beladung, dem Härtungssystem und der Grenzflächenchemie ab.
Kavitation von Gummipartikeln
Kavitation ist einer der am häufigsten diskutierten Mechanismen in gummigehärteten Epoxidsystemen.
Wenn ein Gummipartikel in der Nähe einer Rissspitze einer ausreichend hohen hydrostatischen Belastung ausgesetzt wird, kann das Partikel einen Hohlraum entwickeln. Das bedeutet nicht, dass das Teilchen einfach zum Defekt wird. Die Bildung und das Wachstum des Hohlraums können das umgebende Spannungsfeld verändern und eine Verformung in der Duroplastmatrix fördern.
Diese Verformung verbraucht Energie, die sonst direkt zur Rissausbreitung beitragen würde.
Der wichtige Punkt ist, dass Kavitation mit Matrixverformung zusammenwirkt. Ein Gummipartikel, das kavitiert, ohne eine nützliche Verformung im umgebenden Harz hervorzurufen, trägt möglicherweise viel weniger zur Gesamtzähigkeit bei als erwartet.
Dies ist einer der Gründe, warum die Gummi-Harz-Grenzfläche so wichtig ist. Die Grenzfläche muss stark genug sein, um Spannungen zu übertragen und die gewünschte Verformung zu erzeugen, aber nicht so stark, dass die Gummiphase nicht mehr auf den Spannungszustand um die Rissspitze reagieren kann.
Scherfließgrenze in der Duroplast-Matrix
Schernachgiebigkeit kann eine viel größere Zone der Energiedissipation erzeugen als die unmittelbare Rissoberfläche allein.
Wenn sich Gummipartikel verformen oder kavitieren, erfährt die umgebende Epoxidmatrix einen veränderten Spannungszustand. Zwischen den Partikeln und um die Rissspitze herum kann es zu einer örtlich begrenzten Scherverformung kommen. Die Matrix absorbiert daher zusätzliche Energie durch plastische Verformung, anstatt dass die gesamte aufgebrachte Energie die Rissausbreitung vorantreibt.
Dies ist besonders wichtig, da die Gummiphase selbst nicht unbedingt für die Aufnahme der gesamten Bruchenergie verantwortlich ist. Seine Aufgabe besteht zum Teil darin, eine energieintensivere Reaktion des viel größeren Duroplastvolumens, das ihn umgibt, auszulösen.
Aus diesem Grund hängen wirksame Gummiverfestigungsmechanismen in Epoxidharz von der Wechselwirkung zwischen der Gummiphase und der starren Matrix ab und nicht nur von der Gummiflexibilität.
Rissablenkung und Rissfixierung
Ein Riss, der sich durch einen unmodifizierten Duroplast bewegt, tendiert dazu, den Weg des geringsten Widerstands zu nehmen. Die Einführung gut verteilter Gummidomänen kann diesen Weg stören.
Der Riss kann sich um ein Partikel herum krümmen, sich in mehrere Pfade verzweigen oder nach der Wechselwirkung mit der Gummiphase seine Richtung ändern. Jede Abweichung erhöht die Komplexität des Bruchprozesses. Möglicherweise muss sich mehr Matrixmaterial verformen, bevor sich der Riss fortsetzen kann.
Crack-Pinning kann auch die Rissbewegung verlangsamen, indem es die fortschreitende Rissfront dazu zwingt, mit verstreuten Domänen zu interagieren, anstatt sich gleichmäßig fortzubewegen.
Dies erklärt, warum sich das Risswachstum bei kautschukmodifiziertem Epoxidharz erheblich von dem des reinen Harzes unterscheiden kann, selbst wenn der Gesamtkautschukgehalt relativ niedrig ist.
Gummibrückenbildung und Grenzflächeneffekte
Gummibrücken können zur Rissbeständigkeit beitragen, wenn gummireiche Domänen während der Ausbreitung über oder in der Nähe der Rissoberflächen verbunden bleiben. Die flexible Phase kann sich verformen, wenn sich die Rissflächen trennen, was einen zusätzlichen Mechanismus zur Energieabsorption darstellt.
Die Schnittstelle muss jedoch sorgfältig kontrolliert werden. Eine zu schwache Grenzfläche kann zu einer vorzeitigen Ablösung führen und statt nützlicher Verstärkungsstellen Defekte erzeugen. Eine zu starke Grenzfläche kann die zur Energieableitung erforderlichen Verformungsmechanismen einschränken.
Das Ziel ist also nicht um jeden Preis eine maximale Haftung zwischen Gummi und Harz. Es ist eine kontrollierte Grenzflächeninteraktion , die die gewünschte Frakturreaktion hervorruft.
Warum CTBN häufig zum Härten von Epoxidharzen verwendet wird
Unter den reaktiven Flüssigkautschuken hat die CTBN-Epoxidhärtung besondere Aufmerksamkeit auf sich gezogen, da die Chemie von carboxylterminiertem Butadienacrylnitril an Epoxidsysteme angepasst werden kann und gleichzeitig eine flexible Kautschukphase bereitstellt.
CTBN kombiniert ein flexibles Rückgrat auf Butadienbasis mit terminalen Carboxylgruppen und Acrylnitrilsegmenten. Diese Kombination sorgt für ein nützliches Gleichgewicht zwischen Flexibilität, Polarität und chemischer Reaktivität.
Carboxylgruppen verbessern die Wechselwirkung mit Epoxidharz
Die Carboxyl-Endgruppen stellen reaktive Stellen bereit, die mit Epoxid-Härtungssystemen interagieren können. Während der Formulierung und Aushärtung verhält sich der Kautschuk nicht einfach wie ein inerter weicher Füllstoff. Seine Chemie beeinflusst, wie es sich in das sich entwickelnde Duroplast-Netzwerk integriert.
Dies ist besonders nützlich bei der Entwicklung eines Gummimodifikators für Epoxidharz , da die endgültige Morphologie sowohl von der anfänglichen Kompatibilität als auch von den Ereignissen während der Aushärtung abhängt.
Mit fortschreitender Aushärtung kann das System eine dispergierte Gummiphase innerhalb der zunehmend steiferen Epoxidmatrix entwickeln. Die resultierende Morphologie bestimmt, wie effektiv die Gummipartikel an Kavitation, Scherung und Rissablenkung beteiligt sind.
Eine Formulierung, die die richtige chemische Reaktion, aber eine schlechte Phasenmorphologie hervorruft, kann daher zu einer enttäuschenden Bruchleistung führen.
Der Acrylnitrilgehalt ändert sich stärker als die Ölbeständigkeit
Acrylnitril wird oft im Hinblick auf die Verbesserung der Öl- und Lösungsmittelbeständigkeit diskutiert, seine Rolle in reaktiven Flüssigkautschuksystemen geht jedoch noch weiter.
Mit zunehmendem Acrylnitrilgehalt verändert sich die Polarität des Kautschukrückgrats. Dies kann die Kompatibilität mit polaren Harzsystemen, das Phasentrennungsverhalten, die Viskosität und die beim Aushärten entstehende Morphologie beeinflussen.
Dies führt zu einem Formulierungskompromiss. Eine höhere Polarität kann die Wechselwirkung mit bestimmten Duroplastsystemen verbessern, während übermäßige Änderungen in der Grundgerüstzusammensetzung die Flexibilität bei niedrigen Temperaturen verringern können, die mit einer überwiegend aus Polybutadien bestehenden Struktur verbunden ist.
Für Ingenieure, die sich für CTBN entscheiden, ist die relevante Frage daher nicht nur, ob eine Sorte Acrylnitril enthält. Die sinnvollere Frage ist, wie der Acrylnitrilgehalt, das Molekulargewicht, die Carboxylfunktionalität und die Viskosität zum Zielharz und zum Aushärtungsprozess passen.
Darüber hinaus bieten die CTBN-Typen von Chem unterschiedliche Kombinationen von Carboxylwert und Viskosität, sodass Formulierer die Verarbeitungsanforderungen mit den gewünschten Aushärtungseigenschaften in Einklang bringen können.
Gummibeladung ist keine einfache Entscheidung: „Mehr ist besser“.
Eine Erhöhung der Gummimenge kann die Anzahl potenzieller Energiedissipationsstellen erhöhen, aber das bedeutet nicht, dass die Zähigkeit auf unbestimmte Zeit weiter zunimmt.
Bei geringer Belastung ist möglicherweise nicht genügend dispergierte Gummiphase vorhanden, um das Verhalten der Rissspitze deutlich zu verändern. Bei höherer Belastung kann sich die Morphologie erheblich ändern und die flexible Phase kann beginnen, Eigenschaften zu beeinflussen, die zuvor vom starren Duroplast-Netzwerk dominiert wurden.
Gummiladung | Typischer Effekt | Hauptproblem bei der Formulierung |
Niedrig | Begrenzte Änderung der Rissausbreitung | Nicht genügend Gummidomänen, um erhebliche Energie abzuleiten |
Mäßig | Stärkere Bruchfestigkeit | Erfordert die Kontrolle der Partikelgröße und -dispersion |
Hoch | Größere flexible Phaseninhalte | Mögliche Verringerung des Moduls, der Tg und der Verarbeitungsstabilität |
Was passiert, wenn der Gummigehalt zu niedrig ist?
Wenn die Kautschukkonzentration nicht ausreicht, ist der Abstand zwischen den Kautschukdomänen möglicherweise zu groß, um eine wirksame Zähigkeitsstruktur zu erzeugen.
Ein Riss kann einfach durch die epoxidreichen Bereiche gehen, ohne mit genügend Gummipartikeln zu interagieren. Das Harz kann eine geringfügige Verbesserung der Schlagfestigkeit aufweisen, während sein grundlegendes Rissausbreitungsverhalten relativ unverändert bleibt.
Aus diesem Grund sollte die optimale Belastung durch Bruchtests ermittelt werden und nicht ausschließlich anhand einer allgemeinen Formulierungsrichtlinie ausgewählt werden.
Was passiert, wenn der Gummigehalt zu hoch ist?
Zu viel Gummi kann zu anderen Problemen führen.
Das ausgehärtete Harz kann an Steifheit verlieren, während sich die Glasübergangstemperatur je nach Formulierung verschieben kann. Auch die Viskosität kann vor dem Aushärten erheblich ansteigen, was sich auf Misch-, Entgasungs-, Gieß- und Beschichtungsvorgänge auswirkt.
Noch wichtiger ist, dass überschüssiger Kautschuk die Phasenmorphologie von einer kontrolliert dispergierten Struktur zu einer Struktur mit größeren kautschukreichen Domänen verändern kann. Diese Domänen können eher zu Defekten als zu wirksamen Verstärkungsstellen werden.
Das Ziel besteht daher darin, den Punkt zu finden, an dem sich die Rissbeständigkeit verbessert, ohne dass das Harz sein erforderliches mechanisches und verarbeitungstechnisches Fenster verlässt .
Die Größe und Dispersion der Gummipartikel kann über das Ergebnis entscheiden
Die Menge an Gummi in einer Formulierung ist nur ein Teil der Gleichung. Ebenso wichtig kann die Verteilung des Gummis im gesamten Duroplast sein.
Eine gut konzipierte Formulierung sollte eine relativ gleichmäßige dispergierte Phase mit kontrollierten Partikelabmessungen erzeugen. Wenn die Partikel zu groß, zu dicht gepackt oder schlecht mit der Matrix verbunden sind, entfalten sich die erwarteten Zähigkeitsmechanismen möglicherweise nicht wie beabsichtigt.
Die Partikelgröße steuert den Zähigkeitsmechanismus
Die Partikelgröße beeinflusst die Spannungsübertragung zwischen Gummi und Duroplast.
Sehr große Gummidomänen können sich eher wie strukturelle Defekte als wie kontrollierte Zähigkeitspartikel verhalten. Unterdessen erzeugen extrem kleine Domänen unter den relevanten Belastungsbedingungen möglicherweise nicht das gleiche Kavitations- und Matrixnachgiebigkeitsverhalten.
Die optimale Morphologie hängt von der Harzchemie und dem Härtungssystem ab. Es gibt keine universelle Partikelgröße, die für jede Epoxid- oder Duroplastformulierung die höchste Bruchzähigkeit garantiert.
Was zählt, ist die Beziehung zwischen:
Partikelgröße + Abstand zwischen den Partikeln + Grenzflächenfestigkeit + Matrixeigenschaften
Diese Variablen bestimmen, ob ein Riss auf kontrollierte Weise mit der Gummiphase interagiert.
Schlechte Dispersion schafft neue Rissbildungsstellen
Eine schlechte Mischung kann einen ansonsten gut ausgewählten Modifikator beeinträchtigen.
Große Agglomerate erzeugen Bereiche mit einer anderen Steifigkeit und Spannungsverteilung als das umgebende Harz. Unter mechanischer Belastung können diese Bereiche zu bevorzugten Orten für die Rissinitiierung werden.
Eine Formulierung sollte daher nach dem Aushärten beurteilt werden, nicht erst nach dem Mischen. Eine Mikroskopie der Bruchfläche kann Aufschluss darüber geben, ob der Gummi die beabsichtigte dispergierte Morphologie gebildet hat oder ob große Domänen und Phasentrennung vorhanden sind.
Bei der Produktionsentwicklung sollten Ingenieure besonders auf Folgendes achten:
· Mischtemperatur und Scherverlauf;
· Viskositätsänderungen während der Einarbeitung;
· Aushärtetemperatur und Reaktionsgeschwindigkeit;
· endgültige Morphologie der Gummipartikel.
Diese Faktoren können bestimmen, ob die gleiche nominelle Gummibelastung zu einem härteren oder einem inkonsistenten Material führt.
So bewerten Sie die Rissbeständigkeit nach einer Gummimodifizierung
Ein Gummimodifikator sollte nicht allein anhand der Zugfestigkeit beurteilt werden. Der gesamte Zweck der Modifikation besteht darin, das Verhalten des Materials zu ändern, wenn bereits ein Riss oder ein schwerwiegender Defekt vorhanden ist.
Die Zugfestigkeit sagt nicht die ganze Geschichte aus
Beim Zugversuch wird die Reaktion des Materials auf eine relativ gleichmäßige Belastung gemessen. Das Risswachstum unterscheidet sich grundlegend, da sich die Spannung an der Rissspitze konzentriert.
Eine Formulierung kann den Großteil ihrer Zugfestigkeit behalten und gleichzeitig eine wesentliche Verbesserung der Bruchzähigkeit bewirken. Umgekehrt kann eine Formulierung eine höhere Dehnung aufweisen, aber kaum eine Verbesserung gegen die Rissausbreitung bieten.
Aus diesem Grund sollten Entwicklungsprogramme neben herkömmlichen mechanischen Daten auch bruchbezogene Eigenschaften untersuchen.
Zu den nützlichen Messungen gehören:
· Bruchzähigkeit
· kritischer Spannungsintensitätsfaktor
· Kritische Verformungsenergiefreisetzungsrate
· Schlagfestigkeit
· Ermüdungsrisswachstumsverhalten
Der geeignete Test hängt von der beabsichtigten Anwendung ab, aber das Prinzip bleibt dasselbe: Messen Sie die Eigenschaft, die dem tatsächlichen Fehlermodus entspricht.
Worauf Sie bei der Bruchprüfung achten sollten
Bruchdaten werden viel nützlicher, wenn sie mit einer morphologischen Analyse kombiniert werden.
If fracture toughness increases, engineers should examine the fracture surface to determine why. Evidence of rubber particle cavitation, matrix shear yielding, crack deflection, and controlled debonding can help establish whether the intended toughening mechanism is actually operating.
At the same time, monitor properties that could be negatively affected by rubber addition. Tg, modulus, viscosity, cure behavior, and dimensional stability should be considered alongside fracture resistance.
This approach prevents a common formulation mistake: optimizing one mechanical number while creating a problem somewhere else in the production process.
Choosing a Rubber Modifier for a Thermoset Resin
The right modifier depends first on the resin and curing chemistry, not on which rubber has the highest nominal toughness improvement.
Modifier | Functional group | Main characteristic | Typical resin direction |
HTPB | Hydroxyl | Excellent flexibility and low-temperature performance | Polyurethane |
CTPB | Carboxyl | Flexibility and reactive toughening | Epoxy and thermosets |
CTBN | Carboxyl + nitrile | Epoxy compatibility and toughening | Epoxy systems |
HTBN | Hydroxyl + nitrile | Flexibility with improved chemical resistance | Polyurethane |
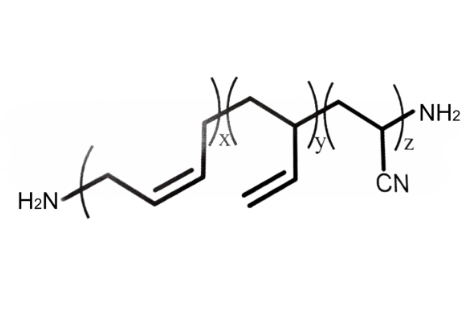
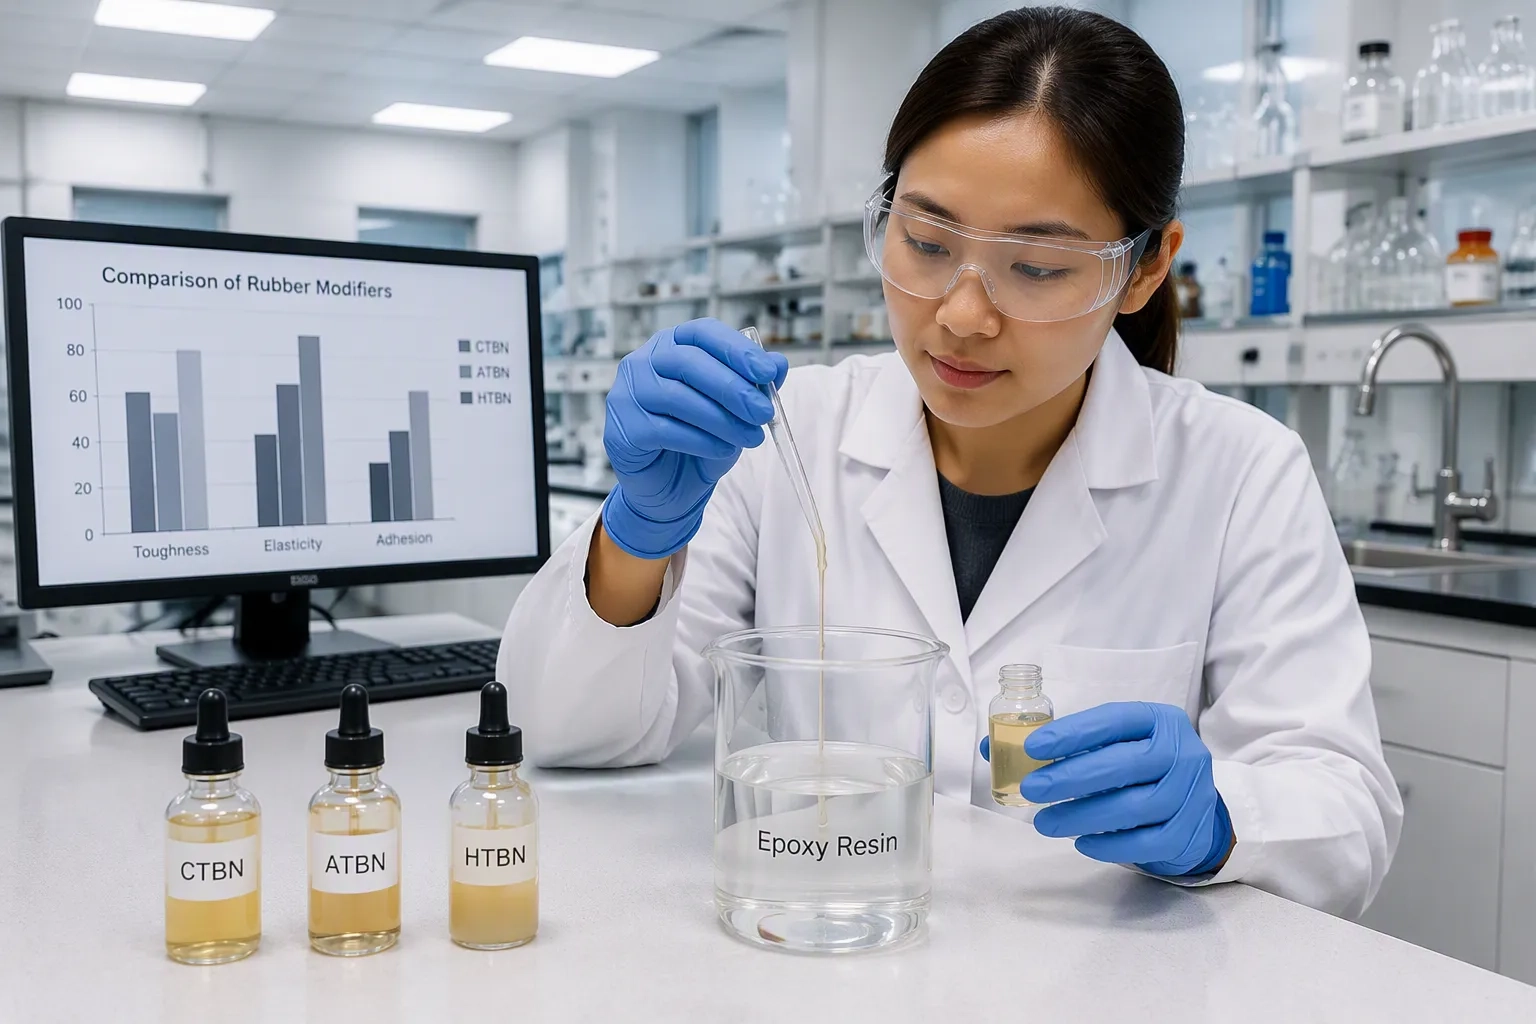
ATBN | Amine + nitrile | High reactivity and adhesion | Epoxy and composite systems |
For a broader comparison of these materials, the reactive liquid rubber portfolio provides a useful starting point for matching end-group chemistry with the target resin.
Match Functional Groups to the Curing System
The terminal functional group determines how the rubber participates in the formulation.
Hydroxyl-terminated materials are naturally suited to polyurethane chemistry. Carboxyl-terminated materials such as CTBN and CTPB are widely considered for epoxy toughening. Amine-terminated materials such as ATBN can provide direct reactivity with epoxy systems while also contributing to adhesion.
This is the first selection filter.
A rubber that has excellent mechanical performance in one resin system may be poorly suited to another because its functional groups do not provide the required reaction pathway or compatibility.
Consider Viscosity Before Making a Performance Decision
Reactive liquid rubbers are processed as liquids, but their viscosity can vary substantially with molecular characteristics and functionalization.
A grade that produces excellent fracture toughness in a laboratory formulation may still be impractical if it creates excessive mixing torque, poor dispersion, difficult degassing, or inconsistent coating behavior.
For production-scale formulation, processability is part of material performance.
The modifier has to work not only after curing but also during weighing, mixing, transfer, casting, coating, and curing.
Check the Phase Morphology After Curing
The final cured structure is the best evidence of whether the selected modifier is doing what it should.
Ein nützliches Entwicklungsprogramm sollte den reinen Duroplast mit mehreren Modifikatorkonzentrationen vergleichen und sowohl die mechanischen Eigenschaften als auch die Bruchmorphologie untersuchen. Dadurch lässt sich feststellen, ob eine höhere Bruchzähigkeit tatsächlich den erwarteten Gummiphasenmechanismen entspricht.
Das Ziel besteht nicht darin, so viel Gummi wie möglich zu erzeugen. Es soll eine kontrollierte Gummiphase erzeugen, die auf vorhersehbare Weise mit der Rissspitze interagiert .
Wo gummigehärtete Duroplaste am nützlichsten sind
Die Vorteile der Gummimodifizierung kommen besonders dann zum Tragen, wenn duroplastische Komponenten Stößen, zyklischer Belastung, thermischer Belastung oder Defekten ausgesetzt sind, die während der Herstellung nicht vollständig beseitigt werden können.
Strukturklebstoffe und Verbundwerkstoffe
Strukturklebstoffe sind Schäl- und Scherbeanspruchungen ausgesetzt, die stark lokalisierte Schäden verursachen können. Eine spröde Klebeschicht kann dazu führen, dass sich ein Riss schnell ausbreitet, sobald er entstanden ist.
Mit Gummi verstärkte Epoxidharzsysteme können Energie um die Rissfront herum ableiten und den Widerstand gegen die Rissausbreitung verbessern. Dies ist besonders nützlich beim Verkleben unterschiedlicher Materialien, bei denen Unterschiede in der Wärmeausdehnung zu zusätzlicher Spannung in der Klebeschicht führen können.
Bei Verbundstrukturen gilt das gleiche Prinzip für die Epoxidmatrix. Die Verbesserung der Bruchfestigkeit der Matrix kann dazu beitragen, das Schadenswachstum nach einem Aufprall oder unter zyklischer Belastung zu reduzieren.
Elektrische und industrielle Kapselung
Duroplastische Vergussmassen und Vergussmassen können während des Betriebs einer wiederholten thermischen Ausdehnung und Schrumpfung unterliegen. Selbst wenn das Ausgangsmaterial stark ist, können Temperaturwechsel zu inneren Spannungen an Schnittstellen, Ecken und eingebetteten Komponenten führen.
Eine kontrollierte flexible Phase kann zusätzliche Spannungsabbaumechanismen bereitstellen, ohne dass sich das gesamte Material wie ein Elastomer verhalten muss.
Die Herausforderung bei der Formulierung besteht darin, die Rissbeständigkeit zu erhöhen und gleichzeitig die für die Anwendung erforderlichen elektrischen, thermischen, dimensionalen und chemischen Eigenschaften beizubehalten.
Automobil- und Leichtbaustrukturen
Automobilstrukturen kombinieren zunehmend Metalle, Verbundwerkstoffe und technische Kunststoffe. Diese Materialien dehnen sich nicht immer im gleichen Tempo aus und ziehen sich zusammen, was zusätzliche Anforderungen an Klebstoffe und Verbundmatrizen stellt.
Eine Gummimodifizierung kann dazu beitragen, dass der ausgehärtete Duroplast lokale Verformungen und wiederholte Belastungen toleriert. Bei Anwendungen, bei denen Öl, Kraftstoff oder andere Chemikalien vorhanden sind, können nitrilhaltige Flüssigkautschuke durch eine verbesserte Chemikalienbeständigkeit einen zusätzlichen Vorteil bieten.
Die beste Wahl hängt daher sowohl vom Bruchverhalten als auch von der Einsatzumgebung ab .
Die praktische Grenze der Gummiverstärkung
Eine Gummimodifikation ist keine kostenlose Verbesserung. Eine Erhöhung der Bruchfestigkeit kann mit Änderungen anderer Eigenschaften einhergehen, und diese Änderungen müssen für die endgültige Anwendung akzeptabel bleiben.
Ein höherer Gummianteil kann die Zähigkeit verbessern, aber die Steifigkeit verringern. Ein hochflexibler Modifikator kann die Schlagfestigkeit erhöhen, aber die Tg senken. Ein höherviskoser Typ kann zu nützlichen Aushärtungseigenschaften führen, erschwert jedoch das Mischen und Verarbeiten.
Das gleiche Prinzip gilt für die Kompatibilität. Ein zu inkompatibler Kautschuk kann übergroße Domänen bilden, während eine übermäßige Verträglichkeit die Phasentrennung unterdrücken kann, die zur Bildung einer wirksamen dispergierten Kautschukstruktur erforderlich ist.
Die nützlichste Formulierung ist daher diejenige, die mehrere Variablen gleichzeitig ausgleicht:
Bruchzähigkeit + Modul + Tg + Viskosität + Phasenmorphologie + chemische Beständigkeit
Aus diesem Grund sollte die Auswahl eines Gummimodifikators mit der erwarteten Fehlerart und den Verarbeitungsbedingungen beginnen und nicht nur mit einer angestrebten Zähigkeitszahl.
Wenn das Ziel darin besteht, das Risswachstum in duroplastischen Harzen zu kontrollieren , muss der Modifikator als Teil der gesamten Formulierung bewertet werden. Die Chemie der funktionellen Gruppen bestimmt die Reaktivität, die Zusammensetzung des Grundgerüsts beeinflusst die Kompatibilität und der Aushärtungsprozess legt die endgültige Phasenmorphologie fest. Zusammen bestimmen diese Faktoren, ob die Gummiphase zu einem effektiven Energiedissipationsmechanismus oder einfach zu einer weiteren Quelle für Variabilität wird.
FAQ
Was bewirkt CTBN bei der Rissbildung im Epoxidharz?
CTBN kann die Rissausbreitung verlangsamen, indem es eine dispergierte Gummiphase innerhalb der Epoxidmatrix erzeugt. Wenn ein Riss die Gummidomänen erreicht, können Kavitation, Schernachgiebigkeit der Matrix, Rissablenkung und andere Verformungsmechanismen zusätzliche Bruchenergie verbrauchen. Die Wirksamkeit hängt stark von der CTBN-Beladung, der Partikelmorphologie, der Grenzflächeninteraktion und dem Epoxid-Härtungssystem ab.
Verbessert die Zugabe von mehr Gummi immer die Zähigkeit des Epoxidharzes?
Nein. Eine Erhöhung des Kautschukgehalts kann die Bruchfestigkeit bis zu einem rezeptabhängigen Bereich verbessern, eine übermäßige Belastung kann jedoch den Modul oder die Tg verringern, die Viskosität erhöhen und eine ungünstige Phasenmorphologie hervorrufen. Der optimale Wert sollte durch Bruchtests und Analyse der ausgehärteten Mikrostruktur ermittelt werden.
Wie wähle ich zwischen CTBN und ATBN für die Epoxidhärtung?
Beginnen Sie mit der Härtungschemie und dem erforderlichen Verarbeitungsverhalten. CTBN bietet Carboxylfunktionalität und wird häufig zum Härten von Epoxidharzen verwendet, während ATBN Aminfunktionalität mit einem nitrilhaltigen Grundgerüst kombiniert und für starke Reaktivität und Haftung sorgen kann. Bei der endgültigen Auswahl sollten auch Viskosität, Kompatibilität, Aushärtungsgeschwindigkeit, chemische Beständigkeit und das erforderliche Gleichgewicht zwischen Zähigkeit und Steifigkeit berücksichtigt werden.
 English
 English
 Spanish
 Russian
 Arabic
 French
 German
 Portuguese
 Turkish
 Dutch
 Polish
 Korean
 Vietnamese
 Indonesian
 19. Aug, 2026