Warum dynamische Haftbelastungen eine andere Auswahlstrategie erfordern
Ein Klebstoff, der unter statischer Belastung gut funktioniert, kann sich ganz anders verhalten, wenn eine Klebeverbindung wiederholten Scher-, Schäl-, Vibrations-, Stoß- oder thermisch-mechanischen Belastungen ausgesetzt wird. Unter diesen Bedingungen trägt der Klebstoff nicht einfach eine Last. Es speichert und gibt wiederholt Spannungsenergie ab, verteilt Spannungen neu und widersteht der Entstehung und dem Wachstum von Rissen.
Daher ist die Auswahl reaktiver Flüssigkautschuke mehr als nur eine Frage, welcher Modifikator die höchste Dehnung oder Schlagfestigkeit bietet. Das geeignete Material ist dasjenige, das eine geeignete Gummimorphologie entwickeln kann, effektiv mit der Klebstoffmatrix interagiert, mechanische Energie ableitet und mit den erforderlichen Verarbeitungs- und Aushärtungsbedingungen kompatibel bleibt. Eine Überprüfung der verfügbaren reaktiven Flüssigkautschukmaterialien kann dabei helfen, die relevanten Materialfamilien zu ermitteln, bevor mit dem formulierungsspezifischen Screening begonnen wird.
Der Auswahlprozess sollte daher mit der Servicebedingung und nicht mit dem Produktnamen beginnen. Die entscheidende Frage lautet: Welche Art von Kautschukchemie, Funktionalität, Molekulargewicht und Beladung kann die erforderliche Reaktion auf die tatsächliche dynamische Belastung liefern, ohne den Rest des Klebstoffsystems zu beeinträchtigen?
Was macht reaktiven Flüssigkautschuk bei zyklischer Belastung nützlich?
Dynamisches Adhäsionsversagen entwickelt sich häufig schleichend. Kleine Defekte, Hohlräume, Grenzflächen und Bereiche mit lokaler Spannungskonzentration können zu Rissbildungsstellen werden. Sobald sich ein Riss bildet, kann er durch wiederholte Belastung durch die Klebstoffschicht oder entlang der Grenzfläche zwischen Klebstoff und Substrat getrieben werden.
Ein reaktiver Flüssigkautschuk kann diesen Prozess verändern, indem er eine dispergierte Kautschukphase in das ausgehärtete Polymernetzwerk einführt. Abhängig von der Chemie und Morphologie kann die Gummiphase eine lokale Verformung und Energiedissipation um einen sich entwickelnden Riss herum fördern. Rissablenkung, Gummikavitation, Matrixscherverformung und andere Verfestigungsmechanismen können zu einer verbesserten Widerstandsfähigkeit gegen Risswachstum beitragen.
Aus diesem Grund lässt sich der Haftermüdungswiderstand nicht zuverlässig aus der Zugfestigkeit allein vorhersagen. Bei einer Formulierung mit hoher statischer Festigkeit kann es immer noch zu einem schnellen Wachstum von Ermüdungsrissen kommen, während eine etwas nachgiebigere Formulierung wiederholte Belastungen länger überstehen kann, da sie mechanische Energie effektiver ableitet.
Energiedissipation ist wichtiger als maximale Stärke
Unter zyklischer Belastung konzentriert sich die Spannung um Defekte und Rissspitzen herum. Wenn das umgebende Material die lokale Belastung nicht aufnehmen kann, kann sich der Riss mit jedem Belastungszyklus vergrößern.
Ein kautschukmodifizierter Klebstoff kann einen Teil dieser Energie durch Verformung der Kautschukphase und der umgebenden Matrix absorbieren. Das Ziel besteht jedoch nicht nur darin, den Klebstoff aufzuweichen. Eine übermäßige Erweichung kann den Modul, die Kohäsionsfestigkeit, die Kriechfestigkeit und die Dimensionsstabilität verringern.
Das nützliche Formulierungsfenster liegt dort, wo die Gummiphase für eine ausreichende Energiedissipation sorgt, während die kontinuierliche Matrix die für die Verbindung erforderlichen mechanischen Eigenschaften beibehält.
Aus diesem Grund sind Rissausbreitung und Bruchverhalten häufig sinnvollere Auswahlkriterien als die Bruchdehnung, wenn der Klebstoff wiederholten mechanischen Belastungen ausgesetzt ist.
Warum sich reaktiver Flüssigkautschuk von einem nichtreaktiven Weichmacher unterscheidet
Ein nicht reaktiver Weichmacher kann die Flexibilität erhöhen, indem er intermolekulare Wechselwirkungen reduziert oder das effektive Glasübergangsverhalten eines Polymersystems verringert, er wird jedoch nicht unbedingt chemisch in das ausgehärtete Netzwerk integriert. Abhängig von der Formulierung kann dies Auswirkungen auf die Langzeitstabilität, Kohäsionsfestigkeit, Migrationsbeständigkeit und Umweltbeständigkeit haben.
Reaktiver Flüssigkautschuk ist anders, da seine endständigen funktionellen Gruppen an der Härtungschemie des Klebstoffs beteiligt sein können. Der Gummi wird daher in gewissem Maße Teil des endgültigen Netzwerks und fungiert nicht nur als physikalisch gemischte Weichphase.
Damit ist die Terminalfunktionalität ein entscheidender Auswahlparameter. Die Kompatibilität der funktionellen Gruppen mit dem Harz und dem Härtungssystem bestimmt, wie der Kautschuk an der Netzwerkbildung beteiligt ist und wie sich die endgültige Morphologie entwickelt.
Passen Sie die Gummichemie an die Klebstoffchemie an
Der erste Screening-Schritt bei der Auswahl reaktiver Flüssigkautschuke sollte die chemische Kompatibilität sein. Ein Modifikator, der in einer Klebstofffamilie gut funktioniert, kann nicht automatisch auf eine andere übertragen werden.
Endgruppen, Grundgerüststruktur, Polarität, Molekulargewicht und Härtungschemie beeinflussen alle das Verhalten des Flüssigkautschuks beim Mischen und Aushärten. Der Modifikator muss daher als Teil der gesamten Klebstoffformulierung bewertet werden.
CTBN für Klebstoffe auf Epoxidbasis
CTBN für Epoxidklebstoffe wird häufig in Betracht gezogen, wenn das Ziel darin besteht, die Bruchzähigkeit zu erhöhen und gleichzeitig die Festigkeit und thermischen Eigenschaften einer duroplastischen Epoxidmatrix beizubehalten.
CTBN enthält Carboxylfunktionen und ein Rückgrat auf Butadienbasis. Sein Acrylnitrilgehalt kann Polarität, Viskosität, Harzwechselwirkung und die beim Aushärten entstehende Morphologie beeinflussen. Diese Variablen werden besonders wichtig, wenn der Klebstoff wiederholten mechanischen Belastungen standhalten muss.
Das ausgewählte CTBN sollte daher anhand des spezifischen Epoxidharzes, des Härters, der Gummibeladung, des Aushärtungsplans und der Zielmorphologie bewertet werden. Die anfängliche Kompatibilität reicht nicht aus. Die endgültige ausgehärtete Struktur bestimmt, wie die Gummiphase zur Rissbeständigkeit beiträgt.
ATBN, wenn die Terminalfunktionalität die Interaktion ändert
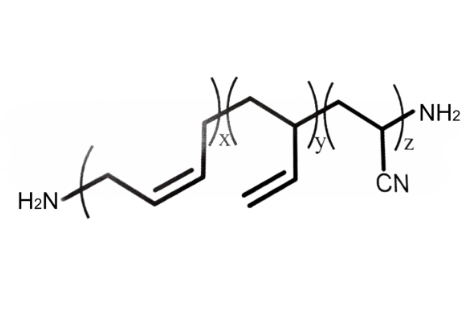
ATBN für Epoxidklebstoffe bietet einen weiteren Ansatz zur Gummimodifizierung. Seine Amin-terminierte Struktur führt zu unterschiedlichen Wechselwirkungen mit Epoxidharz und Härtungschemie im Vergleich zu Carboxyl-terminiertem Flüssigkautschuk.
Diese Unterscheidung kann das Reaktionsverhalten, die Phasentrennung, die Grenzflächenbindung und die Struktur des ausgehärteten Netzwerks beeinflussen. Die gleiche Kautschukkonzentration kann abhängig von der Endfunktionalität und dem Rest der Formulierung zu unterschiedlichen mechanischen Ergebnissen führen.
ATBN sollte daher entsprechend dem gesamten Epoxidsystem ausgewählt werden und nicht als direkter Eins-zu-eins-Ersatz für CTBN behandelt werden.
HTPB für Polyurethanklebstoffe
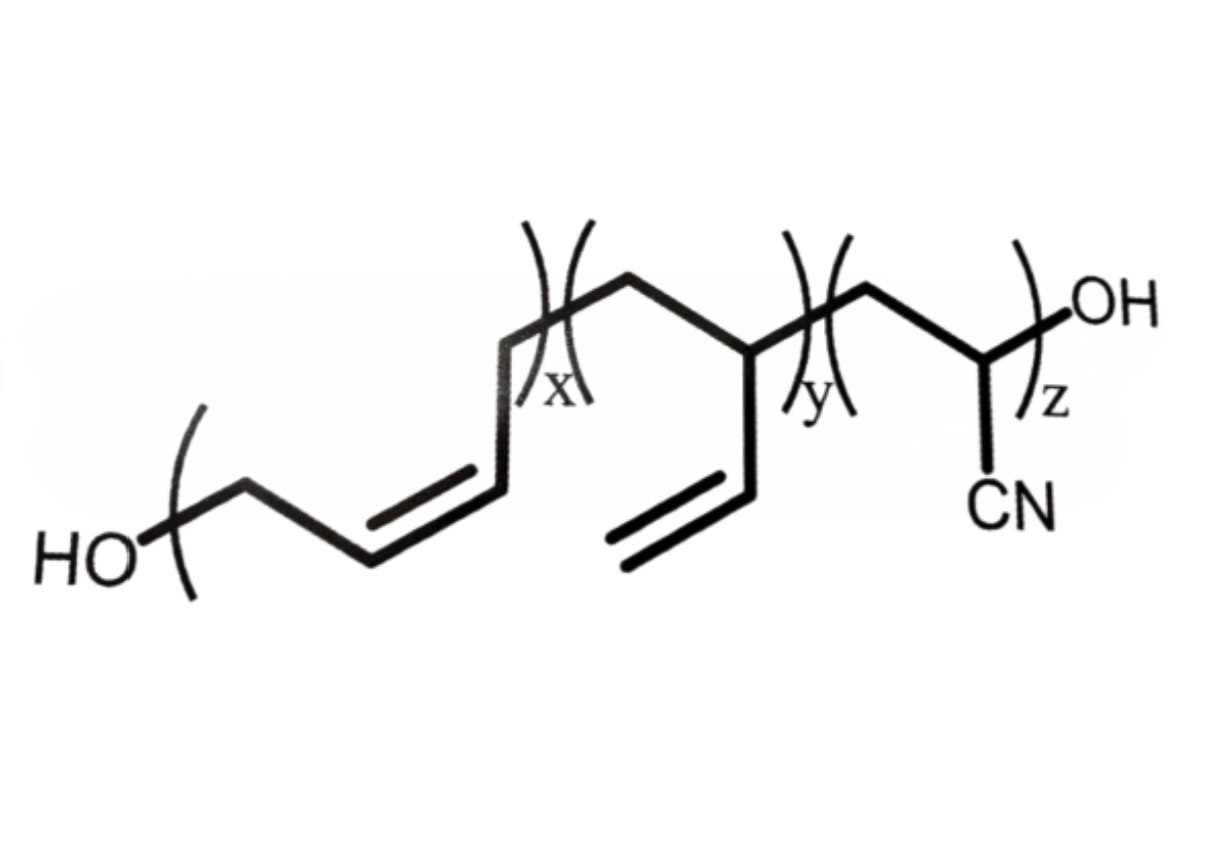
Polyurethanklebstoffe erfordern einen anderen Auswahlansatz, da die Hydroxylfunktionalität während der Polyurethanbildung direkt mit Isocyanaten reagieren kann.
HTPB bietet hydroxylterminierte Polybutadien-Chemie, die in Polyurethan-Netzwerke eingebaut werden kann. Seine Hydroxylfunktionalität, sein Molekulargewicht, seine Hydroxylzahl und seine Viskosität beeinflussen das NCO/OH-Gleichgewicht, die Netzwerkstruktur, das Verarbeitungsverhalten und die endgültigen mechanischen Eigenschaften.
Bei Polyurethanformulierungen, bei denen reaktiver Flüssigkautschuk verwendet wird, um Flexibilität zu verleihen oder die Beständigkeit gegen wiederholte Verformung zu verbessern, sollte HTPB zusammen mit dem ausgewählten Isocyanat und der gesamten NCO/OH-Formulierung bewertet werden.
Molekulargewicht und Funktionalität können die dynamische Klebstoffleistung verändern
Sobald die Chemie kompatibel ist, wird die molekulare Architektur zu einer der wichtigsten Auswahlvariablen. Zwei flüssige Kautschuke, die auf ähnlichen chemischen Strukturen basieren, können sich aufgrund von Unterschieden im Molekulargewicht, der Molekulargewichtsverteilung, der Funktionalität und der Viskosität unterschiedlich verhalten.
Das Molekulargewicht beeinflusst die Viskosität und die Bildung von Kautschukdomänen
Das Molekulargewicht hat einen direkten Einfluss auf die Viskosität und kann daher das Mischen, Dispergieren, Entgasen, Dosieren und Beschichten beeinflussen.
Ein Kautschuk mit höherem Molekulargewicht erfordert möglicherweise höhere Verarbeitungstemperaturen oder eine höhere Mischenergie. Wenn die Verteilung schwierig wird, kann der ausgehärtete Klebstoff übergroße Gummidomänen oder lokale Variationen in der Zusammensetzung enthalten, die bei wiederholter Belastung als Schwachstellen wirken.
Andererseits garantiert die Wahl eines Materials mit niedrigerer Viskosität allein aus Gründen der Verarbeitungsfreundlichkeit nicht die gewünschte Zähigkeitsreaktion. Die molekulare Struktur muss noch die Phasenmorphologie und das mechanische Verhalten unterstützen, die nach der Aushärtung erforderlich sind.
Aus diesem Grund sollte das Molekulargewicht zusammen mit der Viskosität, der Kautschukbeladung, der Harzkompatibilität und den Verarbeitungsbedingungen bewertet werden und nicht als isolierte Spezifikation betrachtet werden.
Die Funktionalität steuert, wie der Gummi am Netzwerk teilnimmt
Die Funktionalität bestimmt, wie viele reaktive Gruppen für den Einbau in das entstehende Polymernetzwerk zur Verfügung stehen. Es kann die Vernetzungsdichte, die Netzwerkarchitektur, das Phasenverhalten und das Gleichgewicht zwischen Flexibilität und Kohäsionsstärke beeinflussen.
Ein monofunktioneller Flüssigkautschuk und ein difunktioneller Flüssigkautschuk sollten daher nicht als gleichwertige Materialien behandelt werden, nur weil sie ähnliche Grundgerüste haben.
In Polyurethansystemen beeinflusst die Hydroxylfunktionalität das NCO/OH-Gleichgewicht. In Epoxidsystemen können carboxyl- und aminterminierte Materialien auf unterschiedliche Weise mit dem Harz und dem Härtungssystem interagieren.
Die wichtige Frage ist nicht, ob ein Flüssigkautschuk isoliert eine höhere oder niedrigere Funktionalität aufweist. Es geht darum, ob seine Funktionalität die für den vorgesehenen dynamischen Belastungszustand erforderliche Netzwerkstruktur erzeugt.
Wählen Sie reaktiven Flüssigkautschuk basierend auf der Art der dynamischen Belastung
„Dynamische Belastung“ umfasst mehrere unterschiedliche mechanische Bedingungen. Eine Verbindung, die Millionen von Vibrationszyklen mit niedriger Amplitude ausgesetzt ist, weist eine andere Fehlerumgebung auf als eine Verbindung, die wiederholten Stößen oder starken Schälverformungen ausgesetzt ist.
Die Materialauswahl sollte sich daher an der dominanten Spannungsart orientieren.
Zyklische Scherung
Bei zyklischer Scherung verformt sich die Klebeschicht immer wieder in Scherrichtung. Lokale Defekte und geometrische Diskontinuitäten können Spannungskonzentrationen erzeugen, die nach und nach Ermüdungsschäden auslösen.
Ein geeigneter Gummimodifikator sollte eine kontrollierte Energiedissipation ermöglichen und gleichzeitig eine ausreichende Kohäsionsfestigkeit aufrechterhalten. Die Morphologie der Kautschukdomäne, der Matrixmodul und die Grenzflächenhaftung zwischen Kautschuk und Matrix beeinflussen alle dieses Gleichgewicht.
Für diese Anwendungen sind zyklische Scher- oder Ermüdungstests aussagekräftiger als ein einzelner Wert für die Überlappungsscherung, da der Betriebszustand durch wiederholte Belastung und nicht durch eine maximale Belastung definiert wird.
Schälen und biegen
Abziehen und Biegen führen zu stark lokalisierten Verformungen, insbesondere in der Nähe der Kanten der Klebebereiche. Flexible Baugruppen erfordern daher möglicherweise ein anderes Modul-Zähigkeits-Gleichgewicht als starre Strukturverbindungen.
Ein reaktiver Gummimodifikator kann dazu beitragen, wiederholte Verformungen auszugleichen, ein übermäßiger Gummigehalt kann jedoch die Kohäsionsfestigkeit verringern und das Kriechen erhöhen.
Die Bewertung sollte die tatsächliche Schälgeschwindigkeit, Temperatur, Verbindungsgeometrie und Anzahl der während des Betriebs erwarteten Zyklen wiedergeben.
Stoß- und Stoßbelastung
Eine Stoßbelastung führt zu einer schnellen Verformung und hohen lokalen Spannungen. Der Klebstoff muss die Energie schnell genug ableiten, um ein instabiles Risswachstum zu verhindern.
Für schlagfeste Systeme muss die Gummiphase effektiv mit der Matrix interagieren und nützliche Energiedissipationsmechanismen schaffen, ohne dass es zu einem übermäßigen Steifigkeitsverlust kommt.
Daher sollte die Schlagfestigkeit neben Bruchverhalten und Ermüdungsdaten berücksichtigt werden und nicht als einzige Grundlage für die Auswahl eines reaktiven Gummimodifikators dienen.
Vibration und wiederholte mechanische Zyklen
Vibrationen können einen Klebstoff sehr vielen relativ kleinen Belastungszyklen aussetzen. Im Laufe der Zeit können sich selbst kleine Schadensmengen ansammeln und schließlich zu einem Kohäsions- oder Grenzflächenversagen führen.
Zu den relevanten Variablen können das Ermüdungsrisswachstum, das Dämpfungsverhalten, die Kohäsionsfestigkeit und die Stabilität der Gummi-Matrix-Grenzfläche gehören.
Eine Formulierung, die in einem kurzen Zug- oder Überlappungsschertest gute Ergebnisse liefert, erfordert daher möglicherweise eine zusätzliche Validierung, bevor sie in einer Langzeitvibrationsumgebung verwendet werden kann.
Dynamischer Lasttyp und Auswahl des reaktiven Flüssigkautschuks
Dynamische Belastung | Hauptanliegen | Wichtige Gummivariablen | Nützliche Auswertung |
Zyklische Scherung | Rissentstehung und -wachstum | Funktionalität, Morphologie, Belastung | Ermüdungsscher- und Bruchprüfung |
Schälen und biegen | Lokalisierte Belastungskonzentration | Flexibilität, Molekulargewicht, Beladung | Schälen Sie Müdigkeit und wiederholtes Biegen |
Auswirkungen | Schnelle Energieaufnahme | Kautschukmorphologie, Matrixinteraktion | Schlag- und Bruchprüfung |
Vibration | Langfristige Ermüdungsschäden | Morphologie, Dämpfung, Kohäsionsfestigkeit | Zyklische Ermüdungs- und Vibrationstests |
Thermisch-mechanischer Kreislauf | Wiederholte Expansion und Kontraktion | Kompatibilität, Netzwerkstruktur, Tg | Temperaturwechsel und DMA |
Der Vergleich zeigt, warum es keinen allgemeingültigen „besten“ Flüssigkautschuk für dynamische Klebstoffe gibt. Der geeignete Modifikator hängt vom vorherrschenden Versagensmechanismus, der Klebstoffchemie, dem Verbindungsdesign und der Betriebsumgebung ab.
Die Gummibelastung ist eine Leistungsvariable und kein einfacher Zähigkeitshebel
Eine Erhöhung des Gummianteils führt nicht automatisch zu einer Verbesserung der dynamischen Haltbarkeit. Bei geringer Belastung ist möglicherweise nicht genügend Gummiphase vorhanden, um eine sinnvolle Energiedissipation zu gewährleisten. Bei höherer Belastung kann ein übermäßiger Weichphasengehalt den Modul, die Kohäsionsfestigkeit, die thermische Stabilität und den Dimensionswiderstand verringern.
Der nutzbare Bereich ist daher normalerweise ein Formulierungsfenster und nicht ein fester Beladungsgrad.
Drei Faktoren müssen gemeinsam berücksichtigt werden:
· Gummibeladung und daraus resultierende Konzentration der dispergierten Phase
· Größe und Verteilung der Kautschukdomäne nach dem Aushärten
· Adhäsion zwischen der Gummiphase und der kontinuierlichen Polymermatrix
Eine Formulierung kann die „richtige“ Menge an Gummi enthalten und dennoch eine schlechte Leistung erbringen, wenn die Gummidomänen zu groß, schlecht verteilt oder schwach an die Matrix gebunden sind.
Morphologie ist wichtiger als das Laden allein
Die dynamische Verfestigung hängt stark von der Morphologie ab, die während der Aushärtung entsteht. Die Gummiphase muss ausreichend dispergiert sein, um mit sich entwickelnden Rissen interagieren zu können, während die Domänengröße und die Grenzflächeneigenschaften für die Matrixchemie geeignet bleiben müssen.
Aus diesem Grund sollte die Morphologie der Kautschukphase als Ergebnis der Formulierung und nicht als einfache Eigenschaft des Rohmaterials betrachtet werden.
Härtungstemperatur, Härtungsgeschwindigkeit, Harzzusammensetzung, Molekulargewicht, Kautschukbeladung und Verarbeitungshistorie können alle die Phasentrennung beeinflussen. Zwei Formulierungen, die denselben Flüssigkautschuk enthalten, können daher unterschiedliche ausgehärtete Strukturen und unterschiedliche Ermüdungseigenschaften erzeugen.
Die Viskosität kann darüber entscheiden, ob ein gehärteter Klebstoff herstellbar ist
Ein Kautschukmodifikator, der in einer Laborrezeptur funktioniert, kann dennoch für die Produktion ungeeignet sein, wenn seine Viskosität zu Verarbeitungsproblemen führt.
Hochviskoser Flüssigkautschuk kann das Mischdrehmoment erhöhen, die Mischzeit verlängern, die Entgasung erschweren und die automatische Dosierung erschweren. Diese Effekte werden mit zunehmender Gummibelastung immer wichtiger.
Das praktische Auswahlfenster sollte daher Folgendes umfassen:
· Anfangsviskosität und Viskosität nach dem Mischen des Harzes
· Erforderliche Mischtemperatur und Scherung
· Einschränkungen bei der Abgabeausrüstung
· Entgasungsverhalten
· Topfzeit und Lagerstabilität
· Aushärtungskinetik
· Endgültige Gummidispersion
Dies ist wichtig, wenn eine Formulierung von der Laborentwicklung in die industrielle Produktion übergeht. Ein Material, das manuell in einer kleinen Charge dispergiert werden kann, bietet möglicherweise nicht die gleiche Konsistenz beim automatischen Mischen oder bei der Dosierung mit hohem Durchsatz.
Wichtige zu vergleichende Parameter bei der Auswahl von reaktivem Flüssigkautschuk
Parameter | Warum es wichtig ist | Fragen, die man stellen sollte |
Terminalfunktionalität | Bestimmt die chemische Beteiligung an der Aushärtung | Passt es zur Klebstoffchemie? |
Molekulargewicht | Beeinflusst Viskosität und Morphologie | Kann es mit der erforderlichen Belastung verarbeitet werden? |
Molekulargewichtsverteilung | Kann Konsistenz und Phasenverhalten beeinflussen | Wird die Verteilung zwischen den Chargen kontrolliert? |
Viskosität | Wirkt sich direkt auf die Verarbeitung aus | Kann der Produktionsprozess damit umgehen? |
Acrylnitrilgehalt | Beeinflusst die Polarität und Interaktion von CTBN | Passt der Füllstand zur Epoxidformulierung? |
Gummiladung | Steuert die Weichphasenkonzentration | Wo ist das Gleichgewicht zwischen Zähigkeit und Verarbeitbarkeit? |
Verhalten heilen | Bestimmt die Netzwerkentwicklung | Verändert der Gummi die beabsichtigte Aushärtung? |
Phasenmorphologie | Beeinflusst das Bruchverhalten | Ist die Dispersion gleichmäßig und reproduzierbar? |
Grenzflächenhaftung | Beeinflusst die Stressübertragung | Wird es zu einer vorzeitigen Ablösung kommen? |
Für die industrielle Beschaffung sollten diese Eigenschaften durch eine zuverlässige Chargenqualitätskontrolle und konsistente Analysedaten unterstützt werden. Die lieferantenseitige Kontrolle von molekularen Eigenschaften, Funktionalität, Viskosität und anderen kritischen Spezifikationen kann genauso wichtig sein wie die Nennleistung einer einzelnen Laborcharge.
Ein praktischer Arbeitsablauf für die Auswahl reaktiver Flüssigkautschuke
Ein zuverlässigerer Auswahlprozess beginnt mit den Einsatzbedingungen des Klebstoffs und arbeitet sich rückwärts in Richtung der Materialspezifikation vor.
1. Definieren Sie das dynamische Lastprofil. Stellen Sie fest, ob die Verbindung zyklischer Scherung, Ablösung, Stößen, Vibrationen, Temperaturschwankungen oder einer Kombination dieser Bedingungen ausgesetzt ist. Frequenz, Amplitude, Temperatur und erwartete Betriebszyklen sollten nach Möglichkeit aufgezeichnet werden.
2. Identifizieren Sie den vorherrschenden Fehlermodus. Bestimmen Sie, ob das Hauptproblem die Rissentstehung, Rissausbreitung, Kohäsionsversagen, Grenzflächenversagen, übermäßige Verformung oder Ermüdungsanhäufung ist.
3. Passen Sie die Funktionalität des Terminals an die Klebstoffchemie an. CTBN und ATBN kommen für Epoxidsysteme in Betracht, während HTPB für die Polyurethanchemie relevant ist. Die funktionellen Gruppen müssen im Vergleich zum gesamten Harz- und Härtungssystem bewertet werden.
4. Definieren Sie das Verarbeitungsfenster. Stellen Sie akzeptable Viskosität, Mischtemperatur, Dosierbedingungen, Topfzeit und Aushärtungsanforderungen ein, bevor Sie die endgültige Sorte auswählen.
5. Überprüfen Sie Molekulargewicht und Funktionalität. Vergleichen Sie Kandidaten nach Molekulargewicht, Molekulargewichtsverteilung, terminaler Funktionalität, Viskosität und anderen kritischen Spezifikationen, anstatt sich nur auf Produktnamen zu verlassen.
6. Optimieren Sie die Beladungs- und Aushärtungsbedingungen gemeinsam. Kautschukkonzentration, Aushärtungsplan, Phasentrennung und endgültige Morphologie hängen miteinander zusammen. Die Änderung einer Variablen kann die Leistung der gesamten Formulierung verändern.
7. Testen Sie unter realistischen dynamischen Bedingungen. Eine Einzelpunktzug- oder Überlappungsscherfestigkeit reicht für einen dynamischen Klebstoff nicht aus. Verwenden Sie zyklische, Ermüdungs-, Schäl-, Schlag-, Vibrations- oder thermisch-mechanische Tests, die die erwartete Betriebsumgebung reproduzieren.
Bei komplexen Formulierungen kann auch die technische Unterstützung des Lieferanten beim Vergleich von Materialspezifikationen, Verarbeitungsbedingungen und anwendungsspezifischen Anforderungen hilfreich sein, bevor mit größeren Versuchen begonnen wird.
Dieser Ansatz verringert das Risiko bei der Auswahl eines Gummis, da er eine Laboreigenschaft verbessert und gleichzeitig Probleme bei der Verarbeitung, der Netzwerkstruktur oder der Langzeitermüdungsleistung verursacht.
Wo reaktiver Flüssigkautschuk unter dynamischen Belastungen am wertvollsten ist
Automobil- und Maschinenklebstoffe
Automobil- und Maschinenbaugruppen können Vibrationen, Stößen, Temperaturschwankungen und wiederholten mechanischen Belastungen ausgesetzt sein. In diesen Umgebungen verwendete Klebstoffe erfordern möglicherweise ein Gleichgewicht zwischen Zähigkeit, Ermüdungsbeständigkeit, Haftung und Herstellungskonsistenz.
Der geeignete Modifikator hängt von der Klebstoffchemie, dem Untergrund, der Verbindungsgeometrie und dem erwarteten Wartungszyklus ab. Eine Gummisorte sollte daher im gesamten Klebstoff bewertet werden und nicht nur anhand ihrer eigenständigen mechanischen Daten.
Struktur- und technische Klebstoffe
Strukturelle Verbindungen erfordern im Allgemeinen eine hohe Kohäsionsfestigkeit und Dimensionsstabilität, daher muss die Gummimodifikation sorgfältig kontrolliert werden.
Ziel ist es, die Bruchfestigkeit zu erhöhen, ohne die Belastbarkeit des ausgehärteten Klebstoffs über akzeptable Grenzen hinaus zu verringern. In diesen Systemen können die Ermüdungsfestigkeit des Klebers und das Risswachstumsverhalten nützlichere Informationen liefern als die Dehnungsdaten allein.
Elektronik und elektrisches Bonden
Elektronische und elektrische Baugruppen können Vibrationen, thermischen Zyklen und unterschiedlicher Ausdehnung zwischen Materialien mit unterschiedlichen Wärmeausdehnungskoeffizienten ausgesetzt sein.
Für diese Anwendungen muss neben der Feuchtigkeitsbeständigkeit, dem thermischen Verhalten, der Schrumpfung beim Aushärten, den elektrischen Anforderungen und der mechanischen Konformität auch die Gummimodifizierung berücksichtigt werden.
Industrielle Abdichtung und flexibles Kleben
Bei flexiblen Klebe- und Dichtungsanwendungen kommt es häufig eher zu wiederholten Verformungen als zu einer einmaligen hohen mechanischen Belastung. Die Formulierung erfordert daher möglicherweise eine kontrollierte Flexibilität und Beständigkeit gegen Ermüdungsschäden bei gleichzeitiger Beibehaltung der Haftung über lange Betriebszeiträume.
Hier kommt der Beziehung zwischen Gummibelastung, Modul, Erholung, Morphologie und Kohäsionsfestigkeit eine besondere Bedeutung zu.
Der richtige reaktive Flüssigkautschuk hängt vom Lastprofil ab
Es gibt keine einheitliche Spezifikation, die den idealen reaktiven Flüssigkautschuk für jede dynamische Klebstoffanwendung definiert. Die geeignete Wahl hängt davon ab, wie sich der Klebstoff verformt, wo Schäden entstehen können, wie sich Risse ausbreiten und wie die Gummiphase mit der ausgehärteten Matrix interagiert.
Für Epoxidklebstoffe bieten CTBN und ATBN unterschiedliche chemische Wege zur Kautschukmodifizierung. Bei Polyurethansystemen führt HTPB eine Hydroxylfunktionalität ein, die an der Netzwerkbildung beteiligt sein kann. Innerhalb jeder Materialfamilie können Molekulargewicht, Funktionalität, Viskosität, Beladung und Formulierungskompatibilität das Endergebnis erheblich verändern.
Der zuverlässigste Ansatz besteht darin, mit der Betriebslast und dem vorherrschenden Ausfallmechanismus zu beginnen und dann rückwärts zu den erforderlichen Kautschukchemie- und Formulierungsparametern vorzuarbeiten. Wenn die Auswahl des reaktiven Flüssigkautschuks als Systemdesignproblem und nicht als einfacher Produktvergleich behandelt wird, kann der resultierende Klebstoff nicht nur hinsichtlich der Zähigkeit, sondern auch hinsichtlich der Verarbeitungskonsistenz und der Langzeitleistung bei wiederholter mechanischer Belastung optimiert werden.
 English
 English
 Spanish
 Russian
 Arabic
 French
 German
 Portuguese
 Turkish
 Dutch
 Polish
 Korean
 Vietnamese
 Indonesian

 07. Jul, 2026