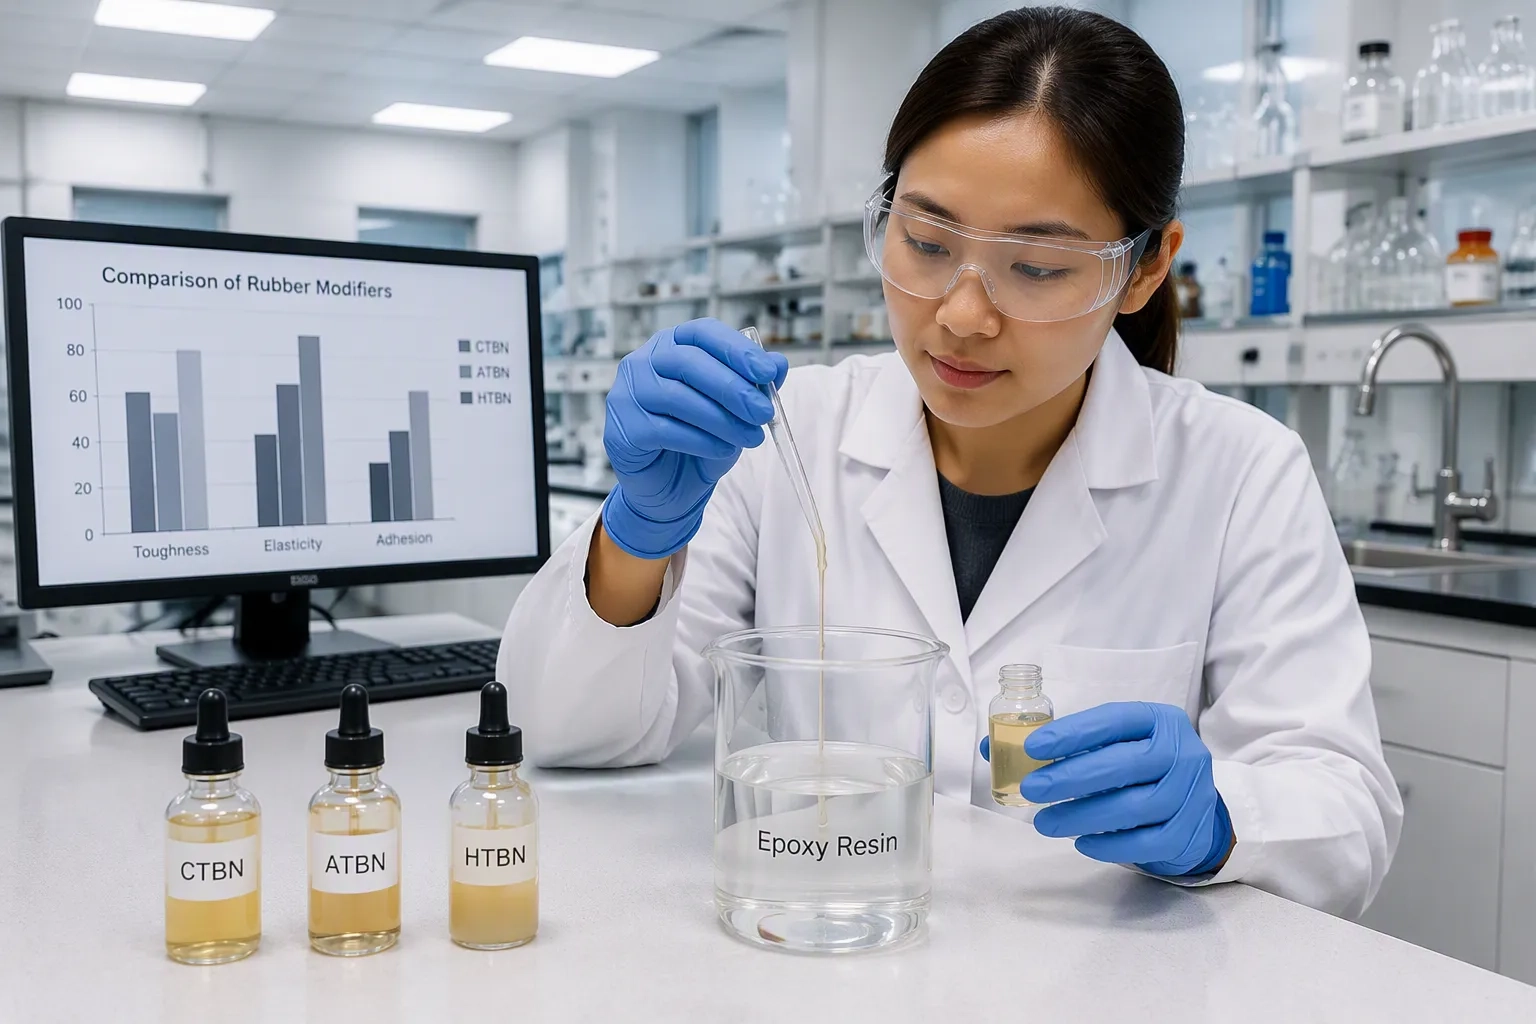
Warum der Acrylnitrilgehalt in CTBN-modifiziertem Epoxidharz wichtig ist
CTBN wird häufig als reaktiver Flüssigkautschuk zur Verbesserung der Zähigkeit von Epoxidsystemen verwendet, aber nicht alle CTBN-Typen verhalten sich gleich. Einer der wichtigsten Unterschiede ist der Acrylnitrilgehalt , der die Polarität der Kautschukphase verändert und dadurch deren Wechselwirkung mit dem Epoxidharz beeinflusst.
Diese Wechselwirkung ist wichtig, da CTBN das Epoxidharz nicht einfach dadurch zäher macht, dass es das ausgehärtete Material weicher macht. Seine Wirksamkeit hängt stark davon ab, was beim Mischen und Aushärten passiert: wie sich der Gummi auflöst oder dispergiert, wann Phasentrennung auftritt, welche Morphologie sich entwickelt und wie die resultierenden Gummidomänen mit einem sich ausbreitenden Riss interagieren.
Für Formulierer stellt sich daher in der Praxis nicht die Frage, ob ein höherer oder niedrigerer Acrylnitrilgehalt grundsätzlich besser ist. Die sinnvollere Frage ist, wie die CTBN-Zusammensetzung zum Epoxidharz, zum Härter, zur Gummibeladung, zum Viskositätsziel und zur erforderlichen mechanischen Leistung passt.
Wie Acrylnitril das molekulare Verhalten von CTBN verändert
Mehr Acrylnitril erhöht die Polarität des Gummis
CTBN ist ein Copolymer mit Butadien- und Acrylnitril-Segmenten, wobei die Carboxyl-Terminierung für reaktive Funktionalität sorgt. Durch die Erhöhung des Acrylnitrilanteils werden mehr polare Gruppen in die Polymerstruktur eingeführt.
Dadurch verändert sich die Wechselwirkung des flüssigen Gummis mit dem umgebenden Epoxidharz. Im Vergleich zu einer Polybutadien-reichen Struktur mit niedrigerer Polarität weist ein CTBN mit höherem Acrylnitrilgehalt im Allgemeinen stärkere Wechselwirkungen mit relativ polaren Komponenten einer Epoxidformulierung auf.
Der Unterschied kann sich auf Folgendes auswirken:
· CTBN-Epoxidkompatibilität während der anfänglichen Formulierung
· Wechselwirkung zwischen Kautschuk und epoxidreichen Phasen
· Beginn und Ausmaß der Phasentrennung während der Aushärtung
· Endgültige Morphologie der Kautschukdomäne
· Formulierungsviskosität und Verarbeitungsverhalten
Der wichtige Punkt ist, dass der Acrylnitrilgehalt keine isolierte Leistungszahl ist. Es verändert die chemische Umgebung um die Polymerketten herum und diese Veränderung kann sich während des gesamten Aushärtungsprozesses fortsetzen.
Der Acrylnitrilgehalt beeinflusst auch das Verarbeitungsverhalten
Die durch Acrylnitril erzeugte molekulare Wechselwirkung kann das Verhalten von CTBN in einem ungehärteten Harz beeinflussen. Allerdings sollte die Viskosität nicht allein auf den Acrylnitrilgehalt zurückzuführen sein. Molekulargewicht, Molekulargewichtsverteilung, Temperatur, Kautschukkonzentration und die Epoxidformulierung selbst können erhebliche Auswirkungen haben.
Diese Unterscheidung ist in der Produktion wichtig. Eine CTBN-Sorte, die in einer kleinen Laborcharge gute Ergebnisse liefert, kann schwierig zu verarbeiten sein, wenn die gleiche Formulierung vergrößert wird, insbesondere wenn eine hohe Füllstoffbeladung oder relativ niedrige Verarbeitungstemperaturen im Spiel sind.
Bei industriellen Formulierungen sollten daher neben den mechanischen Eigenschaften auch die CTBN-Viskosität , das Dispersionsverhalten, die Mischtemperatur und die Zeit, die zum Erreichen einer gleichmäßigen Mischung erforderlich ist, bewertet werden.
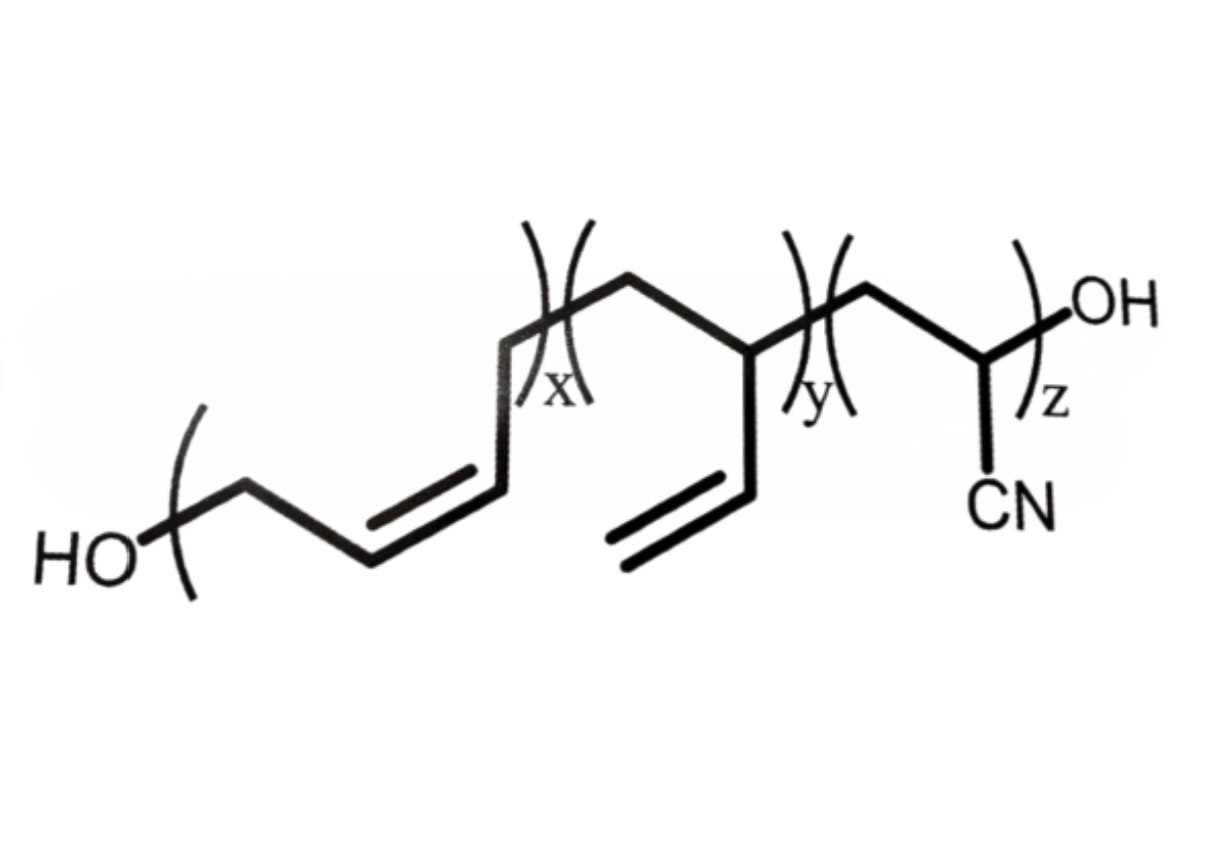
Die Beziehung zwischen Acrylnitrilgehalt und Epoxidkompatibilität
Warum sich ein niedrigerer AN-CTBN in Epoxidharz anders verhalten kann
Ein CTBN mit einem niedrigeren Acrylnitrilgehalt weist im Allgemeinen eine weniger polare Kautschukphase auf. In einigen Epoxidformulierungen kann dies die Wechselwirkung zwischen Kautschuk und Harz vor dem Aushärten verringern und eine stärkere Entmischung der kautschukreichen Phase bei der Entwicklung des Epoxidnetzwerks begünstigen.
Dieses Verhalten ist nicht unbedingt unerwünscht. Eine wirksame Zähigkeit erfordert oft eine kontrollierte kautschukreiche dispergierte Phase und keine vollständige Kompatibilität auf molekularer Ebene nach der Aushärtung.
Die Herausforderung besteht darin, das richtige Maß an Interaktion zu finden. Wenn sich der Gummi zu früh trennt oder übermäßig große Domänen bildet, kann die resultierende Morphologie die Effizienz der Spannungsübertragung verringern und zu ungünstigen Spannungskonzentrationen führen. Wenn der Gummi während der Aushärtung zu kompatibel bleibt, entwickelt die Formulierung möglicherweise nicht die einzelnen Gummidomänen, die für eine effiziente Energiedissipation erforderlich sind.
Warum ein höherer AN-CTBN die Harzinteraktion erhöhen kann
Ein zunehmender Acrylnitrilgehalt erhöht im Allgemeinen die Polarität der CTBN-Phase und kann ihre Wechselwirkung mit der epoxidreichen Umgebung verstärken. Dies kann sowohl die anfängliche Kompatibilität als auch die Kinetik der Phasentrennung während der Aushärtung verändern.
Ein höherer AN-Gehalt bedeutet jedoch nicht automatisch eine bessere Epoxidkompatibilität oder eine bessere Zähigkeit . Eine Formulierung benötigt eine geeignete endgültige Morphologie, nicht nur die bestmögliche Wechselwirkung zwischen Gummi und Harz.
Durch die Aushärtungsreaktion verändert sich die Epoxidphase kontinuierlich. Mit zunehmendem Molekulargewicht und der Entwicklung des Netzwerks verändert sich auch das thermodynamische Gleichgewicht zwischen der Epoxid- und der Kautschukphase. Ein CTBN, das vor der Aushärtung hochverträglich erscheint, kann später im Aushärtungszyklus noch eine erhebliche Phasentrennung erfahren.
Aus diesem Grund sollte die Verträglichkeit in mehreren Phasen beurteilt werden und nicht allein anhand des Aussehens der ungehärteten Mischung beurteilt werden.
Wie der Acrylnitrilgehalt die Phasentrennung und die Zähigkeitsmorphologie verändert
Das anfängliche Mischen ist nicht dasselbe wie die endgültige Morphologie
Das Verhalten von CTBN während der Epoxidhärtung kann als ein sich bewegendes Gleichgewicht zwischen Auflösung, Wechselwirkung und Phasentrennung betrachtet werden.
Zunächst kann der flüssige Kautschuk im ungehärteten Epoxidharz weitgehend gelöst oder fein verteilt sein. Mit fortschreitender Aushärtung werden die Epoxidmoleküle größer und bilden schließlich ein dreidimensionales Netzwerk. Die sich ändernde Zusammensetzung und Molekularstruktur der Harzphase kann ihre Fähigkeit zur Aufnahme des Gummis verringern.
Ab diesem Zeitpunkt beginnen sich CTBN-reiche Domänen zu entwickeln.
Die endgültige Morphologie hängt von mehreren Variablen gleichzeitig ab, darunter:
· Acrylnitrilgehalt und daraus resultierende Polarität
· CTBN-Molekulargewicht und Molekulargewichtsverteilung
· Epoxidharzchemie
· Härterchemie
· CTBN-Laden
· Aushärtetemperatur und Aushärteplan
· Mischgeschichte und Scherbedingungen
Aus diesem Grund können zwei CTBN-Produkte mit ähnlicher Carboxylfunktionalität eine deutlich unterschiedliche Epoxidmorphologie erzeugen.
Warum die Größe der Gummipartikel wichtig ist
Sobald eine Phasentrennung erfolgt, werden Größe und Verteilung der kautschukreichen Domänen entscheidend für die Wirksamkeit der Zähigkeit.
Wenn eine Epoxidmatrix, die dispergiertes CTBN enthält, einem Riss ausgesetzt wird, können Gummidomänen durch Mechanismen wie Gummikavitation, lokale plastische Verformung und Rissablenkung zur Energiedissipation beitragen. Die Wirksamkeit dieser Mechanismen hängt stark von der Partikelmorphologie und der Qualität der Gummi-Matrix-Grenzfläche ab.
Sehr große Domänen können eher als Defekte denn als effiziente Verstärkungsstellen wirken. Andererseits erzeugt eine extrem feine oder schlecht entwickelte Gummiphase möglicherweise nicht die Verformungsmechanismen, die für eine wesentliche Energieabsorption erforderlich sind.
Das Ziel ist also nicht einfach „mehr Phasentrennung“. Das Ziel ist eine kontrollierte Phasenmorphologie, die die Dissipation der Rissenergie fördert, ohne zu große Einbußen bei Steifigkeit, Festigkeit oder thermischer Leistung hinnehmen zu müssen .
Verbessert ein höherer Acrylnitrilgehalt immer die CTBN-Zähigkeit?
Nein. Die Beziehung ist nicht linear.
Ein höherer Acrylnitrilgehalt kann die Polarität und die Harzwechselwirkung erhöhen, aber die endgültige Zähigkeitsreaktion hängt davon ab, wie sich diese Wechselwirkung in der ausgehärteten Morphologie niederschlägt. Derselbe CTBN-Typ kann sich auch unterschiedlich verhalten, wenn er von einer Epoxidformulierung auf eine andere übertragen wird.
CTBN-Charakteristik | Niedrigerer Acrylnitrilgehalt | Höherer Acrylnitrilgehalt |
Gummipolarität | Im Allgemeinen niedriger | Generell höher |
Wechselwirkung mit polaren Harzkomponenten | Generell schwächer | Im Allgemeinen stärker |
Phasentrennungsverhalten | Kann in manchen Systemen eine stärkere gummireiche Entmischung begünstigen | Kann je nach Formulierung die Phasentrennung verändern oder verzögern |
Erste Harzinteraktion | In vielen Epoxidsystemen niedriger | In vielen Epoxidsystemen höher |
Endgültige Vorspanneffizienz | Stark abhängig von der Morphologie | Stark abhängig von der Morphologie |
Verarbeitungsverhalten | Hängt vom Molekulargewicht und der Formulierung ab | Hängt vom Molekulargewicht und der Formulierung ab |
Die Tabelle sollte als allgemeine Formulierungstendenz und nicht als universelle Regel gelesen werden. Der Acrylnitrilgehalt allein kann nicht zur Vorhersage von Bruchzähigkeit, Schlagfestigkeit oder endgültiger Partikelgröße herangezogen werden.
Für einen aussagekräftigen Vergleich sollten CTBN-Typen unter den gleichen Harz-, Beladungs-, Misch-, Aushärtungs- und Probenvorbereitungsbedingungen getestet werden.
Acrylnitrilgehalt und das Gleichgewicht zwischen Zähigkeit und Tg
Beim Härten von Epoxidharz muss immer ein Gleichgewicht zwischen Schadenstoleranz und den Eigenschaften des starren, vernetzten Netzwerks gefunden werden.
CTBN führt eine Gummiphase in dieses Netzwerk ein. Eine Erhöhung der CTBN-Beladung kann die Flexibilität und Bruchfestigkeit verbessern, aber auch den Modul verringern oder die Glasübergangstemperatur verändern. Der Acrylnitrilgehalt kann dieses Gleichgewicht indirekt beeinflussen, indem er die Gummi-Harz-Wechselwirkung und die Morphologie des ausgehärteten Materials verändert.
Zähigkeit ist nicht das einzige Ziel
Bei einer für einen Strukturklebstoff entwickelten Formulierung stehen möglicherweise die Bruchzähigkeit und die Haltbarkeit der Verbindung im Vordergrund, während bei einem Einkapselungs- oder Verbundsystem möglicherweise mehr Wert auf Modul, Tg, Dimensionsstabilität oder Verarbeitungsviskosität gelegt wird.
Zu den relevanten Leistungsindikatoren können gehören:
· Bruchzähigkeit und Risswachstumsbeständigkeit
· Schlag- und Schadenstoleranz
· Zugfestigkeit und Dehnung
· Modul
· Glasübergangstemperatur
· Haftung auf dem vorgesehenen Untergrund
· Thermische und Umweltbeständigkeit
Eine CTBN-Sorte sollte daher anhand des vollständigen Leistungsprofils und nicht anhand eines einzelnen Zähigkeitswerts beurteilt werden.
Warum sich Tg nach CTBN-Modifikation ändern kann
Die Wirkung von CTBN auf Tg wird durch die Kautschukbeladung, die Phasenmorphologie, die Härtungsumwandlung und den Grad der Wechselwirkung des Kautschuks mit dem sich entwickelnden Epoxidnetzwerk beeinflusst.
Eine stärkere Wechselwirkung zwischen CTBN und der Epoxidphase führt nicht unbedingt zu einer höheren Tg. Ebenso führt ein Gummi mit niedrigerem AN-Wert nicht automatisch zu einer inakzeptablen Tg-Reduzierung.
Das tatsächliche Ergebnis hängt davon ab, wie viel CTBN in die kontinuierliche Epoxidphase gelangt, wie sich die Kautschukdomänen entwickeln und wie die Härtungsreaktion das endgültige Netzwerk aufbaut.
Dies ist ein weiterer Grund, warum die Leistung von CTBN-Epoxidharz als Eigenschaft auf Formulierungsebene bewertet werden sollte und nicht allein anhand des Acrylnitrilgehalts vorhergesagt werden sollte.
Wie sich der Acrylnitrilgehalt auf die CTBN-Viskosität und -Verarbeitung auswirkt
Die Viskosität wird immer wichtiger, wenn ein CTBN-modifiziertes Epoxidharz von der Laborentwicklung zur kommerziellen Produktion übergeht.
Ein hochviskoser Flüssigkautschuk kann das Mischen, Pumpen, Dosieren, Entgasen, Einarbeiten und Auftragen des Harzes beeinträchtigen. Bei Klebstoffformulierungen kann eine zu hohe Viskosität auch den verwendbaren Füllstoffgehalt oder die Auftragungsmethode einschränken.
Der Acrylnitrilgehalt kann zu Veränderungen der Polymer-Polymer- und Polymer-Harz-Wechselwirkungen beitragen, sollte jedoch immer zusammen mit dem Molekulargewicht berücksichtigt werden.
Beispielsweise können zwei CTBN-Typen mit ähnlichen Acrylnitrilgehalten sehr unterschiedliche Handhabungseigenschaften aufweisen, wenn sich ihre Molekulargewichte oder Molekulargewichtsverteilungen erheblich unterscheiden.
Für Produktionsingenieure lautet der sinnvolle Vergleich daher nicht einfach:
„Welches CTBN hat den richtigen AN-Inhalt?“
Es ist:
„Welche Kombination aus AN-Gehalt, Molekulargewicht, Funktionalität, Viskosität und Beladung ergibt die erforderliche ausgehärtete Morphologie und bleibt gleichzeitig verarbeitbar?“
Auswahl des CTBN-Acrylnitrilgehalts für verschiedene Epoxidanwendungen
Es gibt keinen einzigen AN-Wert, der für jede Epoxidanwendung geeignet ist. Der geeignete Bereich hängt davon ab, was die Formulierung mit dem Gummi erreichen soll.
Strukturelle Epoxidklebstoffe
Strukturklebstoffe erfordern typischerweise eine Kombination aus Zähigkeit, Haftung, Beibehaltung der Festigkeit und kontrollierter Verarbeitungsviskosität. In diesen Systemen sollte bei der CTBN-Auswahl berücksichtigt werden, wie sich der Acrylnitrilgehalt auf die Kautschuk-Epoxid-Wechselwirkung und die endgültige Morphologie der dispergierten Phase auswirkt.
Das Härtungssystem ist ebenso wichtig, da dasselbe CTBN mit einem anderen Epoxidharz oder Härtungsmittel eine unterschiedliche Morphologie erzeugen kann.
Verbund- und Verkapselungssysteme
Zusammensetzungs- und Verkapselungsformulierungen bringen häufig zusätzliche Verarbeitungseinschränkungen mit sich. Harzfluss, Füllstoffbeladung, Entgasung, thermische Leistung und Dimensionsstabilität können ebenso wichtig sein wie Schlagfestigkeit.
Ein CTBN mit geeigneten Zähigkeitsdaten kann dennoch ungeeignet sein, wenn seine Viskosität den erforderlichen Füllstoffgehalt verhindert oder eine schlechte Benetzung und Dispersion verursacht.
Gehärtete Epoxidbeschichtungen und Industrieformulierungen
Beschichtungen erfordern möglicherweise Flexibilität, Haftung, Schlagfestigkeit und Rissbeständigkeit bei gleichzeitiger Beibehaltung einer akzeptablen Anwendungsviskosität. Hier muss der CTBN-Typ sowohl zum ungehärteten Verarbeitungsfenster als auch zu den Eigenschaften des ausgehärteten Films passen.
Die beste Wahl wird in der Regel durch vergleichende Formulierungsversuche und nicht allein durch den AN-Gehalt ermittelt.
Formulierungspriorität | Schwerpunkt der CTBN-Auswahl |
Hohe Bruchfestigkeit | Endgültige Gummimorphologie und Gummi-Epoxid-Grenzfläche |
Stärkere Harzinteraktion | Acrylnitril-Ebene zusammen mit Epoxid-Chemie |
Niedrigere Formulierungsviskosität | Molekulargewicht, Temperatur, Beladung und Harzviskosität |
Hohe Tg-Retention | CTBN-Beladung, Phasenmorphologie und Härtungschemie |
Stabile Produktion | Spezifikationskontrolle und Chargenkonsistenz |
Gleichbleibende mechanische Leistung | AN-Gehalt, Funktionalität, Molekulargewicht und Morphologie |
So bewerten Sie CTBN vor der Auswahl eines Acrylnitrilgehalts
Der Acrylnitrilgehalt sollte ein Teil der technischen Spezifikation sein und nicht die gesamte Grundlage für die Sortenauswahl.
Bevor sie sich für eine CTBN-Klasse entscheiden, sollten Formulierer und Einkaufsteams Folgendes prüfen:
· Acrylnitrilgehalt und seine akzeptable Produktionstoleranz
· Carboxylfunktionalität oder Säurewert
· Molekulargewicht und Molekulargewichtsverteilung
· Viskosität bei definierter Temperatur
· Aussehen und Lagerstabilität
· Feuchtigkeit und flüchtiger Inhalt
· Konsistenz von Charge zu Charge
· Empfohlene Verarbeitungsbedingungen
Der nützlichste Lieferantenvergleich kombiniert Spezifikationsdaten mit Anwendungstests. Handelt es sich bei der Endanwendung beispielsweise um einen Hochleistungs-Epoxidklebstoff, sollte eine sinnvolle Bewertung das Bruchverhalten, die Zugeigenschaften, die Tg, die Morphologie und die Viskosität der ausgehärteten Formulierung umfassen – und nicht nur das Analysezertifikat des CTBN.
Auch beim Scale-up ist eine gleichbleibende Rohstoffqualität wichtig. Schwankungen im Molekulargewicht, in der Funktionalität oder im Acrylnitrilgehalt können die Viskosität der Formulierung und die ausgehärtete Morphologie verändern, selbst wenn die nominale CTBN-Qualität unverändert bleibt. Aus diesem Grund sollten die Materialqualitätskontrolle und die Chargenkonsistenz eines Lieferanten als Teil des Auswahlprozesses berücksichtigt werden.
Eine praktische CTBN-Auswahlstrategie für Epoxidformulierer
Ein zuverlässigerer Ansatz besteht darin, mit dem fertigen Epoxidharzbedarf zu beginnen und rückwärts vorzuarbeiten.
1. Definieren Sie die erforderliche mechanische Leistung. Legen Sie Ziele für Bruchzähigkeit, Schlagzähigkeit, Zugfestigkeit, Modul und Tg fest, anstatt die „Zähigkeit“ als einzelne Eigenschaft zu optimieren.
2. Definieren Sie das Verarbeitungsfenster. Legen Sie akzeptable Viskosität, Mischtemperatur, Füllstoffbeladung, Entgasungsbedingungen und Anwendungsmethode fest.
3. Charakterisieren Sie das Epoxidsystem. Harzfunktionalität, Härter, Stöchiometrie, Härtungstemperatur und Härtungsplan beeinflussen alle das CTBN-Phasenverhalten.
4. Vergleichen Sie CTBN-Sorten bei kontrollierter Belastung. Halten Sie Harz, CTBN-Konzentration, Mischbedingungen und Aushärtungsplan konsistent.
5. Untersuchen Sie die ausgehärtete Morphologie. Mechanische Daten allein erklären möglicherweise nicht, warum eine CTBN-Sorte besser abschneidet als eine andere.
6. Bestätigen Sie die Produktionskonsistenz. Wiederholen Sie die Tests für mehrere Chargen, bevor Sie von der Laborformulierung zur kommerziellen Produktion übergehen.
Für Einkäufer, die einen CTBN-Lieferanten bewerten , bietet dieser Ansatz auch eine bessere Grundlage für technische Diskussionen. Anstatt nur nach dem Acrylnitrilgehalt und dem Preis zu fragen, ist es sinnvoller, das vollständige Spezifikationspaket und die Anwendungsdaten anzufordern, die erforderlich sind, um festzustellen, ob das Material unter tatsächlichen Verarbeitungsbedingungen konsistent bleibt.
Der Acrylnitrilgehalt ist eine Formulierungsvariable, kein Qualitätsranking
Der Acrylnitrilgehalt ist eine der Schlüsselvariablen, die CTBN-Typen auszeichnet, er sollte jedoch nicht als einfache Rangfolge von niedriger Leistung zu hoher Leistung betrachtet werden.
Eine Änderung des AN-Gehalts verändert die Polarität der Kautschukphase und kann die Harzinteraktion, das Phasentrennungsverhalten, die Viskosität und die ausgehärtete Morphologie verändern. Diese Veränderungen beeinflussen letztendlich, wie die Gummiphase Energie ableitet, wenn das Epoxidharz beschädigt ist.
Die praktische Auswahlkette lautet daher:
Acrylnitrilgehalt → Polarität → Harzwechselwirkung → Phasenverhalten → Gummimorphologie → Rissenergiedissipation → endgültige Epoxidleistung
Molekulargewicht, Carboxylfunktionalität, CTBN-Beladung, Epoxidchemie, Härtungsmittelchemie und Härtungsbedingungen bleiben gleichermaßen wichtig.
Für Formulierer ist die richtige CTBN-Sorte für die Epoxidhärtung diejenige, die die erforderliche Morphologie und Leistung innerhalb eines praktikablen Verarbeitungsfensters erzeugt. Für Einkaufsteams ist das richtige Material eines, das diese Eigenschaften von Charge zu Charge konsistent liefert. Ein weiteres neues Material bietet CTBN für Anwendungen, bei denen kontrollierte Flüssiggummieigenschaften und Formulierungskonsistenz wichtig sind.
 English
 English
 Spanish
 Russian
 Arabic
 French
 German
 Portuguese
 Turkish
 Dutch
 Polish
 Korean
 Vietnamese
 Indonesian

 23. Jul, 2026